راهنمای جامع قالب تزریق پریفرم پت (PET): تکنولوژی، عملکرد و سودآوری در صنعت بستهبندی
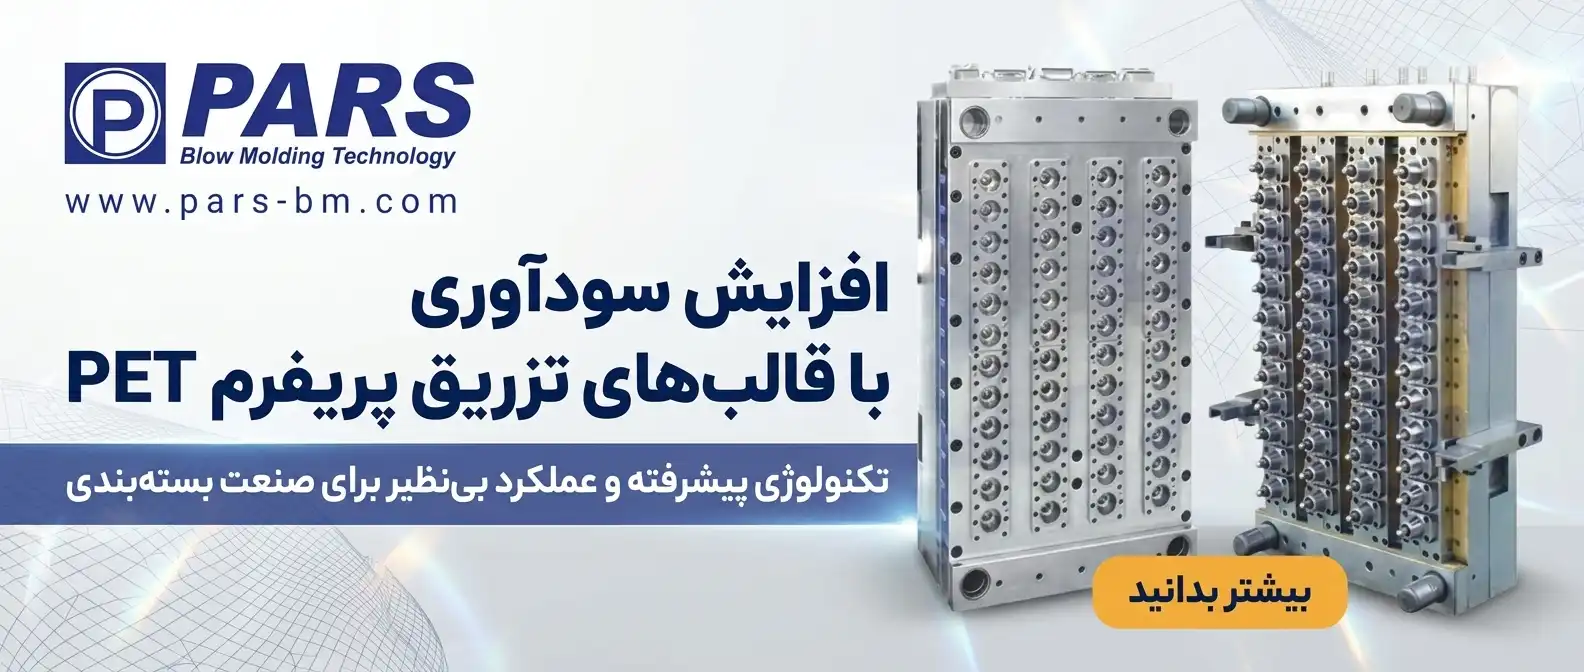
قالب تزریق پریفرم پت یکی از حیاتیترین اجزا در صنعت تولید بطریها و ظروف پلاستیکی است که با دقت میکرونی خود، کیفیت نهایی محصول را تضمین میکند. این قالبها در دستگاههای تزریق پلاستیک نصب شده و با دریافت مواد مذاب PET، شکل اولیهی بطری یا همان پریفرم را تولید میکنند. شرکت ماشینهای پلاستیک بادی پارس به عنوان یکی از پیشگامان این صنعت، با ارائه تکنولوژیهای روز دنیا، راهکارهایی بینظیر برای تولیدکنندگان فراهم کرده است. در این مقاله به بررسی عمیق و تخصصی این قالبها میپردازیم تا شما را در مسیر یک سرمایهگذاری مطمئن یاری کنیم. برای مشاوره تخصصی میتوانید با شماره 02144983107 تماس بگیرید یا به سایت www.pars-bm.com مراجعه نمایید.
| نام دستگاه | فناوری | نوع فرایند | تجهیزات مکمل | کاربردها | مزیت اصلی | مناسب برای |
|---|---|---|---|---|---|---|
| دستگاه تزریق PET پارس | سروو موتور پیشرفته | تزریق پلاستیک | چیلر، رطوبتگیر | تولید انواع پریفرم | کاهش مصرف انرژی | تولید انبوه صنعتی |
اهمیت طراحی و متریال در ساخت قالب پریفرم
طراحی قالب تزریق پریفرم پت نیازمند دانش مهندسی بالایی است تا جریان مواد مذاب به طور یکنواخت در تمام حفرهها (کویتیها) توزیع شود. این یکنواختی باعث میشود تا وزن و ضخامت دیوارهی تمام پریفرمها کاملاً استاندارد و یکسان باشد. کوچکترین خطایی در طراحی راهگاهها میتواند منجر به ایجاد نقص در محصول نهایی، افزایش ضایعات و افت کیفیت بطریها پس از باد شدن گردد.
متریال استفاده شده برای ساخت بلوک اصلی و اجزای داخلی قالب باید از فولادهای آلیاژی ضد زنگ و با سختی بسیار بالا انتخاب شود. استفاده از فولادهایی مانند S136 یا H13 که عملیات حرارتی خاصی را پشت سر گذاشتهاند، مقاومت قالب را در برابر سایش و خوردگی ناشی از مواد پت به شدت افزایش میدهد. این امر طول عمر قالب را تضمین کرده و نیاز به تعمیرات مکرر را کاهش میدهد.
سیستم خنککاری (Cooling System) در طراحی قالب نقش فوقالعاده حساسی دارد. از آنجایی که مواد پت در دمای بالایی تزریق میشوند، باید به سرعت در داخل قالب خنک شوند تا ساختار آمورف خود را حفظ کرده و از کریستالیزه شدن و مات شدن پریفرم جلوگیری شود. طراحی کانالهای آبگرد در نزدیکترین فاصله به حفرهها، سرعت خنککاری را بهینه میکند.
هات رانر (Hot Runner) یا راهگاه گرم، تکنولوژی دیگری است که در قالبهای مدرن پریفرم به کار میرود. این سیستم با استفاده از کنترلرهای حرارتی دقیق، دمای مواد را در مسیر ورود به حفرهها ثابت نگه میدارد. استفاده از هات رانرهای ولو گیت (Valve Gate) باعث میشود تا نقطه تزریق (Gate) روی پریفرم بسیار تمیز و بدون زائده باشد که برای ظاهر بطری نهایی بسیار مهم است.
ماشینهای پلاستیک بادی پارس با تامین قالبهایی که دارای پیشرفتهترین سیستمهای هات رانر و خنککاری هستند، راندمان تولید شما را به حداکثر میرساند. برای دریافت لیست قیمت و کاتالوگ دقیق ماشینآلات و قالبها، کارشناسان ما در www.pars-bm.com و شماره تماس 02144983107 آماده پاسخگویی هستند.
- استفاده از فولادهای ضد زنگ گرید S136 برای هسته و کویتی
- سیستم هات رانر پیشرفته با کنترل دمای PID مجزا
- طراحی کانالهای خنککاری مارپیچی برای کاهش سایکل تایم
- پوششدهی نانو روی قطعات متحرک جهت کاهش اصطکاک
- قابلیت تعویض سریع قطعات (Interchangeability) برای تعمیرات آسان
| ویژگی فنی | توضیحات عملکردی | تاثیر بر تولید |
|---|---|---|
| فولاد آلیاژی سختکاری شده | مقاومت در برابر فشار میلیونی سیکلها | افزایش طول عمر قالب تا ۵ میلیون ضرب |
| ولو گیت پنوماتیک | بستن دقیق مجرای تزریق پس از پر شدن | حذف زائده انتهایی (دم) پریفرم |
ویدیو قالب پریفرم
نقش تعداد حفره (کویتی) در ظرفیت و اقتصاد تولید
انتخاب تعداد حفره یا کویتی در قالب تزریق پریفرم پت رابطهای مستقیم با ظرفیت تولید و البته میزان سرمایهگذاری اولیه دارد. قالبها معمولاً از تعداد زوج مانند ۸، ۱۶، ۲۴، ۳۲، ۴۸، ۷۲ تا ۹۶ و حتی ۱۴۴ کویتی ساخته میشوند. هرچه تعداد کویتیها بیشتر باشد، خروجی در هر ضرب (سیکل تزریق) بالاتر خواهد بود که برای کارخانجات تولیدکننده انبوه آب معدنی و نوشابه الزامی است.
اما افزایش تعداد حفرهها نیازمند دستگاه تزریق پلاستیک با تناژ قفلگیر (Clamping Force) بالاتر و ظرفیت تزریق بیشتر است. نمیتوان یک قالب ۴۸ کویتی را روی دستگاهی که برای ۲۴ کویتی طراحی شده نصب کرد. بنابراین هماهنگی دقیق بین ظرفیت قالب و تواناییهای مکانیکی و هیدرولیکی ماشین تزریق، یک اصل مهندسی غیرقابل انکار در این صنعت است.
همچنین با افزایش ابعاد قالب، پیچیدگی سیستم هات رانر و متوازنسازی (Balancing) راهگاهها به شدت بالا میرود. مذاب باید در کسر کوچکی از ثانیه و دقیقاً با فشار و دمای یکسان به تمامی ۴۸ یا ۷۲ حفره برسد. اگر بالانس حرارتی و فشاری رعایت نشود، پریفرمهای تولید شده در مرکز قالب با پریفرمهای لبهها تفاوت وزنی و کیفی خواهند داشت.
برای شرکتهای نوپا و تولیدکنندگان ظروف خاص (مانند جارها یا بطریهای آرایشی بهداشتی)، استفاده از قالبهایی با کویتی کمتر (مثلاً ۸ یا ۱۶) منطقیتر است. این قالبها امکان تغییر سریعتر خط تولید را فراهم کرده و هزینههای تعمیر و نگهداری پایینتری دارند. ضمن اینکه دستگاههای کوچکتر مصرف برق کمتری نیز خواهند داشت.
مشاوران ما در شرکت ماشینهای پلاستیک بادی پارس آمادهاند تا بر اساس بیزینس پلن و نیاز بازار شما، بهترین ترکیب دستگاه و قالب را پیشنهاد دهند. کافیست با 02144983107 تماس حاصل فرمایید. هدف ما در www.pars-bm.com ارتقاء بهرهوری خطوط تولید شماست.
- قالبهای ۴ تا ۸ کویتی: مناسب برای جارهای دهانه گشاد و تولیدات محدود
- قالبهای ۱۶ تا ۳۲ کویتی: مناسب برای کارگاههای متوسط و تولیدکنندگان ظروف شوینده
- قالبهای ۴۸ تا ۷۲ کویتی: خطوط پرسرعت آب معدنی و نوشابههای گازدار
- تناژ دستگاه مورد نیاز بر اساس سطح مقطع کل پریفرمها محاسبه میشود
- اهمیت بالای چیلر قدرتمند در قالبهای پرکویتی برای حفظ سایکل تایم
| تعداد کویتی | میانگین تناژ دستگاه لازم | کاربری ایدهآل |
|---|---|---|
| ۱۶ کویتی | ۱۶۰ تا ۲۰۰ تن | تولید بطریهای روغن و شوینده |
| ۴۸ کویتی | ۳۵۰ تا ۴۵۰ تن | خطوط تولید آب معدنی با تیراژ بالا |
💡 نکته طلایی سرمایهگذاری
همیشه در هنگام خرید دستگاه تزریق و قالب پریفرم پت، به تجهیزات جانبی مانند دستگاه رطوبتگیر (Dehumidifier) مواد پت دقت کنید. بدون رطوبتگیری صحیح، بهترین قالبها نیز پریفرمهای کدر و شکننده تولید خواهند کرد. پارس پلاستیک بادی تمامی این تجهیزات را به صورت پکیج کامل ارائه میدهد.
تکنولوژی هات رانر و سیستمهای ولو گیت در تزریق پت
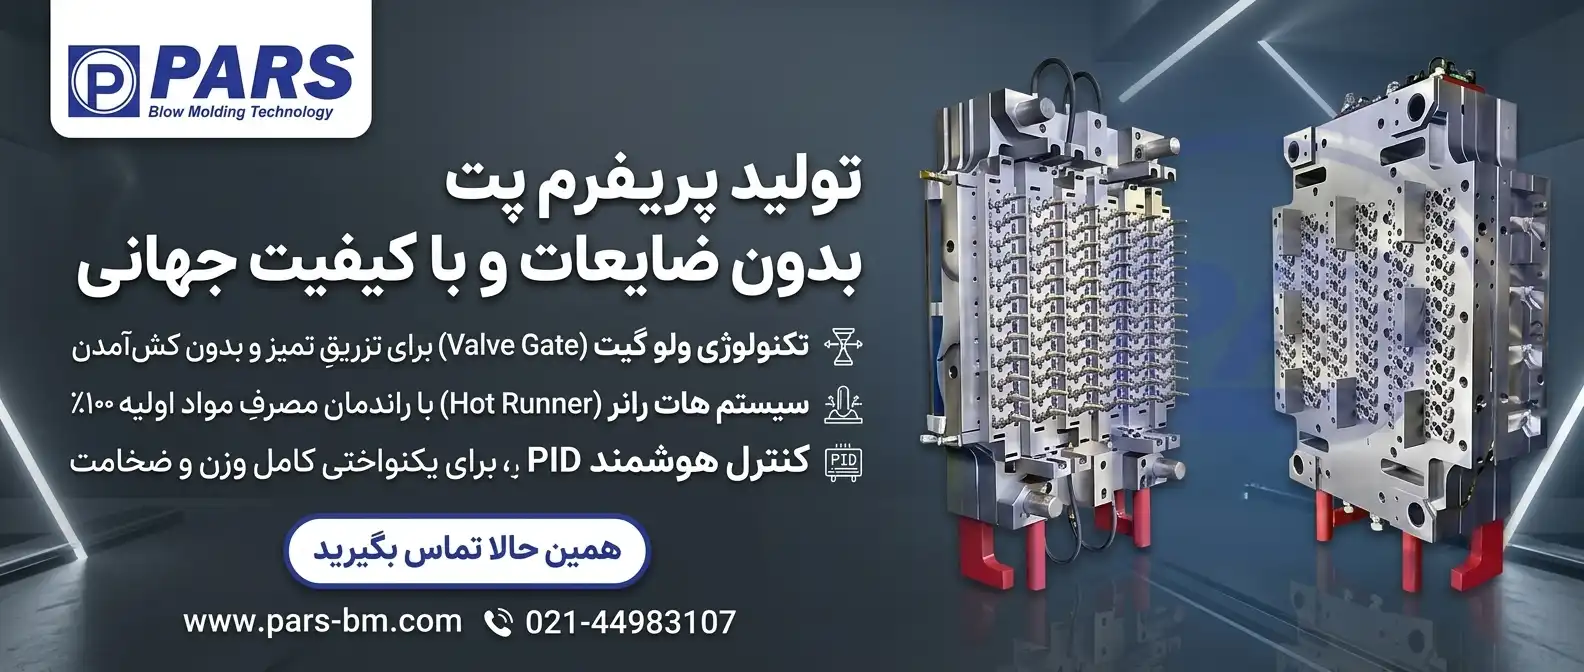
سیستم راهگاه گرم یا هات رانر (Hot Runner) قلب تپندهی یک قالب تزریق پریفرم پت محسوب میشود. در این سیستم، پلاستیک مذاب از نازل دستگاه تزریق وارد یک منیفولد حرارتی شده و از طریق نازلهای گرم به تکتک حفرهها (کویتیها) هدایت میشود. حفظ دمای دقیق و یکنواخت در سرتاسر این مسیر برای جلوگیری از افت کیفیت مواد PET و تولید گاز استالدئید (AA) که طعم آب معدنی را تغییر میدهد، کاملاً حیاتی و ضروری است.
یکی از چالشهای اصلی در تزریق مواد پت، پدیدهی کشآمدن مواد (Stringing) در نقطه تزریق است. برای حل این مشکل، قالبهای حرفهای از تکنولوژی ولو گیت (Valve Gate) یا سوزنهای مسدودکننده استفاده میکنند. این سوزنها که با سیستمهای پنوماتیک (بادی) کار میکنند، بلافاصله پس از پر شدن حفره، مجرای ورودی را با دقت میکرونی میبندند و باعث میشوند انتهای پریفرم کاملاً صاف، تمیز و بدون هیچگونه زائدهی پلاستیکی اضافی شکل بگیرد.
استفاده از سیستمهای راهگاه گرم نه تنها کیفیت ظاهری محصول را ارتقا میدهد، بلکه با حذف کامل ضایعات راهگاه (اسپرو)، هزینههای تولید را به شدت کاهش میدهد. در قالبهای راهگاه سرد، پس از هر بار تزریق مقداری پلاستیک در مسیر باقی میماند که باید بازیافت شود، اما در سیستم هات رانر، این مواد پیوسته در حالت مذاب باقی مانده و در سیکل بعدی مصرف میشوند که این امر راندمان مصرف مواد اولیه را به ۱۰۰٪ نزدیک میکند.
کنترلرهای دمای PID در سیستمهای هات رانر نقش مغز متفکر را ایفا میکنند. این کنترلرها برای هر منطقه از قالب (Zone)، سنسورهای حرارتی مستقلی دارند و در صورت افت یا افزایش حتی یک درجهای دما، سریعاً ولتاژ المنتها را تنظیم میکنند. این پایش لحظهای و هوشمند باعث میشود تا جریان مواد در قالبهای پرکویتی (مثلاً ۴۸ یا ۷۲ حفره) کاملاً بالانس بوده و تمام پریفرمها وزن و ضخامت یکسانی داشته باشند.
شرکت ماشینهای پلاستیک بادی پارس با بهرهگیری از برترین برندهای هات رانر و کنترلرهای هوشمند در قالبهای خود، بالاترین استانداردهای جهانی را به خطوط تولید شما میآورد. برای ارتقای سیستم تزریق خود و مشاوره درباره تبدیل قالبهای قدیمی به سیستم ولو گیت، میتوانید از طریق وبسایت www.pars-bm.com یا تماس با شماره 02144983107 با مهندسان فروش ما در ارتباط باشید تا بهترین راهکار فنی به شما ارائه گردد.
- حذف کامل ضایعات پلاستیک در مسیر راهگاه و کاهش هزینههای مواد اولیه
- کاهش چشمگیر افت فشار در مسیر تزریق و پر شدن سریعتر کویتیها
- ایجاد نقطه تزریق (Gate) بسیار تمیز و بدون پسماند به کمک سوزنهای ولو گیت
- کنترل دقیق و نقطهای دما برای جلوگیری از سوختگی یا افت کیفیت متریال PET
- افزایش سرعت تولید (کاهش سایکل تایم) به دلیل عدم نیاز به خنکشدن راهگاه
| نوع سیستم تزریق | میزان ضایعات در هر سیکل | کیفیت نقطه تزریق (Gate) | سرعت تولید | هزینه اولیه قالب |
|---|---|---|---|---|
| راهگاه سرد (Cold Runner) | بالا (نیاز به آسیاب مجدد) | متوسط (دارای زائده) | پایینتر | اقتصادی و ارزان |
| هات رانر ولو گیت (Valve Gate) | صفر (بدون هیچ ضایعاتی) | عالی (کاملاً صاف و تمیز) | بسیار بالا | سرمایهگذاری بالاتر |
معماری سیستم خنککاری و تاثیر آن بر سایکل تایم
در فرایند تولید پریفرم، مرحلهی خنککاری یا Cooling طولانیترین بخش از چرخه تولید (Cycle Time) را به خود اختصاص میدهد؛ به طوری که گاهی تا ۷۰ درصد از زمان هر سیکل صرف کاهش دمای مواد درون قالب میشود. به همین دلیل، طراحی و اجرای یک معماری مهندسیشده برای کانالهای آب در قالب تزریق پریفرم پت، کلید اصلی برای افزایش ظرفیت خروجی دستگاه و بالا بردن سودآوری کارخانه است. هر یک دهم ثانیه کاهش در زمان خنککاری، در تولیدات میلیونی تاثیر مالی عظیمی دارد.
ماده PET یک پلیمر نیمهکریستالی است؛ به این معنی که اگر پس از تزریق (در دمای حدود ۲۸۰ درجه سانتیگراد) به سرعت خنک نشود، شروع به بلوری شدن (کریستالیزاسیون) میکند. نتیجهی این اتفاق، تولید پریفرمهای شیریرنگ، مات و بسیار شکننده خواهد بود که برای تولید بطریهای شفاف آب معدنی کاملاً غیرقابل استفاده هستند. بنابراین، شوک حرارتی سریع و یکنواخت از طریق کانالهای خنککاری، تضمینکنندهی ساختار آمورف و شفافیت شیشهمانند پریفرم است.
طراحی پیشرفتهی سیستم خنککاری شامل استفاده از بافلها (Baffles) و حبابسازها (Bubblers) در داخل کویتیها و سنبهها (Core) است. جریان آب سرد باید با فشار بالا و به صورت توربولنس (متلاطم) در نزدیکترین فاصلهی ممکن به دیوارهی پریفرم گردش کند تا انتقال حرارت با بیشترین راندمان انجام شود. طراحیهای نوین مانند خنککاری تطبیقی (Conformal Cooling) که با پرینت سهبعدی فلزات ساخته میشوند، این امکان را فراهم کردهاند که کانالهای آب دقیقاً فرم پریفرم را دنبال کنند.
کیفیت آب در گردش و توان دستگاه چیلر نیز مستقیماً عملکرد قالب را تحتالشعاع قرار میدهند. رسوبگرفتگی در کانالهای میلیمتری قالب باعث افت شدید انتقال حرارت میشود، لذا استفاده از آب مقطر یا سیستمهای سختیگیر اجباری است. همچنین، چیلر متصل به دستگاه باید بتواند آب با دمای ۵ الی ۱۰ درجه سانتیگراد را با دبی و فشار ثابت به طور مداوم تامین نماید تا قالب دچار نوسانات حرارتی نگردد.
ماشینهای پلاستیک بادی پارس، علاوه بر ارائه قالبهای پیشرفته با کانالهای خنککاری بهینه، تامینکنندهی قدرتمندترین چیلرهای صنعتی مخصوص خطوط PET در ایران است. برای طراحی یک سیستم خنککاری یکپارچه که سایکل تایم شما را به حداقل برساند، به سایت www.pars-bm.com مراجعه نموده و یا مستقیماً با شماره تلفن 02144983107 تماس بگیرید تا مهندسان ما ظرفیت چیلر مناسب خط شما را محاسبه کنند.
- استفاده از جریان متلاطم (Turbulent Flow) برای حداکثر تبادل حرارتی
- خنککاری مجزا و اختصاصی برای سنبه (Core)، کویتی (Cavity) و گلویی (Neck)
- جلوگیری از مات شدن پریفرم با اعمال شوک حرارتی سریع (حفظ حالت آمورف)
- استفاده از آلیاژهای مس-بریلیم در نوک سنبهها به دلیل رسانایی گرمایی بسیار بالا
- نصب فیلترهای میکرونی و سختیگیر در مسیر چیلر برای جلوگیری از گرفتگی کانالها
| پارامتر خنککاری | محدوده استاندارد در تولید PET | تاثیر در صورت عدم رعایت | راهکار مهندسی |
|---|---|---|---|
| دمای آب چیلر | ۵ تا ۱۲ درجه سانتیگراد | افزایش سایکل تایم و مات شدن محصول | استفاده از چیلر تراکمی با کمپرسور قوی |
| اختلاف دمای ورودی/خروجی | حداکثر ۲ تا ۳ درجه سانتیگراد | خنککاری نامتوازن و تاب برداشتن پریفرم | افزایش فشار و دبی پمپ سیرکولاتور |
⚠️ هشدار فنی: پدیده تعریق قالب (Condensation)
با توجه به دمای بسیار پایین آب چیلر (گاهی تا ۵ درجه)، احتمال نشستن قطرات آب (شبنم) روی سطح بیرونی قالب در محیطهای مرطوب بسیار بالا است. این قطرات با ورود به داخل حفرهها باعث خرابی پریفرم و زنگزدگی قالب میشوند. استفاده از دستگاههای رطوبتگیر محیطی (Dehumidifier Enclosures) که توسط ماشینهای پلاستیک بادی پارس تامین میگردد، برای رفع این مشکل الزامی است.
سیستم پران و نگهداری پیشگیرانه قالبهای پریفرم
سیستم پران یا خروج قطعه (Ejection System) در قالبهای تزریق پریفرم پت با قالبهای معمولی تفاوت اساسی دارد. به دلیل شکل هندسی لولهای پریفرم و همچنین دمای نسبتاً بالای قطعه در زمان خروج، استفاده از پینهای پران معمولی باعث تغییر شکل و آسیب به محصول میشود. در این قالبها عموماً از صفحات پران یکپارچه (Stripper Plates) استفاده میشود که به صورت کاملاً همزمان و با اعمال نیروی یکنواخت به قسمت گلویی (Neck) پریفرم، آن را از روی سنبه به بیرون میرانند تا کوچکترین اعوجاجی در محصول نهایی ایجاد نگردد.
علاوه بر نیروی مکانیکی، در قالبهای مدرن از سیستمهای پران بادی (Air Assist) نیز به عنوان نیروی کمکی بهره میبرند. در این سیستم، هوای فشرده با فشار تنظیمشده به داخل کویتی تزریق میشود تا خلاء ایجاد شده بین سطح استیل و پلاستیک را از بین ببرد. این امر نه تنها سرعت خروج قطعه را افزایش میدهد و سایکل تایم را بهبود میبخشد، بلکه اصطکاک را نیز به حداقل رسانده و از ایجاد خط و خش روی سطح شفاف پریفرم که برای زیبایی نهایی بطری بسیار حیاتی است، کاملاً جلوگیری میکند.
نگهداری پیشگیرانه (PM) مهمترین عامل در حفظ طول عمر چند میلیون ضربی قالبهای پریفرم است. با توجه به سرعت بالای باز و بسته شدن و تلرانسهای میکرونی بین قطعات متحرک، روانکاری منظم این قطعات با گریسهای نسوز و فودگرید (Food Grade) الزامی است. عدم توجه به این موضوع میتواند منجر به سایش صفحات، گیرپاژ کردن قالب و ایجاد پلیسه (Flash) در ناحیه رزوه پریفرم شود که در نهایت باعث نشت گاز یا مایع از بطری نهایی در دست مصرفکننده خواهد شد.
بازرسی دورهای سیستمهای حرارتی (هات رانر) و مجاری خنککاری نیز بخشی جداییناپذیر از پروتکلهای نگهداری است. رسوبزدایی کانالهای آب با محلولهای استاندارد، تست مقاومت المنتها و بررسی عملکرد ترموکوپلها باید بر اساس یک تقویم دقیق انجام گیرد. هرگونه نشتی آب در داخل قالب یا اتصالی در سیستم برق هات رانر میتواند منجر به توقف طولانیمدت خط تولید و وارد آمدن خسارات سنگین به کویتیها و سنبههای گرانقیمت قالب شود.
شرکت ماشینهای پلاستیک بادی پارس با ارائه برنامههای مدون نگهداری و تامین قطعات یدکی اورجینال، تضمینکنندهی کارکرد بینقص قالبهای شما در درازمدت است. برای دریافت چکلیستهای تخصصی اورهال قالب و سفارش قطعات یدکی مانند رینگهای گلویی یا سوزنهای ولو گیت، میتوانید از طریق وبسایت www.pars-bm.com درخواست خود را ثبت نموده و یا با شماره 02144983107 تماس بگیرید تا تیم خدمات پس از فروش ما در سریعترین زمان ممکن پاسخگوی نیازهای صنعتی شما باشند.
- استفاده از سیستم استریپر پلیت برای خروج بدون آسیب و دفرمگی پریفرم
- بهکارگیری سیستم پران بادی جهت غلبه بر خلاء و افزایش سرعت خروج قطعه
- استفاده انحصاری از روانکارهای Food Grade برای جلوگیری از آلودگی بهداشتی
- بازرسی روزانه رینگهای گلویی (Neck Rings) برای جلوگیری از ایجاد پلیسه
- رسوبزدایی دورهای کانالهای خنککاری جهت حفظ راندمان انتقال حرارت
| نام دستگاه / سیستم | فناوری | نوع فرایند | تجهیزات مکمل | کاربردها | مزیت اصلی | مناسب برای |
|---|---|---|---|---|---|---|
| استریپر پلیت | مکانیکی هماهنگ | پران قطعه | جکهای هیدرولیک | خروج پریفرم | عدم دفرمگی | تولید انبوه |
| پران بادی (Air Assist) | پنوماتیک | خلاء شکنی | کمپرسور فشار قوی | تسریع خروج | کاهش سایکل تایم | قالبهای پرکویتی |
آمادهی ارتقای خط تولید پریفرم خود هستید؟ 🚀
تخصص ما در ماشینهای پلاستیک بادی پارس، ارائه راهکارهای جامع، از مشاوره و طراحی تا نصب و راهاندازی پیشرفتهترین ماشینآلات و قالبهای تزریق PET است. با تکیه بر سالها تجربه و تکنولوژی روز دنیا، بهرهوری کارخانه خود را به حداکثر برسانید.