
۱ معرفی دای هد (کلگی) در دستگاه پلاستیک بادی 🏭
دای هد (Die Head) یا کلگی دستگاه پلاستیک بادی، قلب تپنده و یکی از حیاتیترین بخشهای ماشینآلات قالبگیری بادی است که وظیفه شکلدهی اولیه به مواد پلاستیک مذاب را بر عهده دارد. در این بخش، پلاستیک ذوبشده که از اکسترودر خارج میشود، به شکل یک لوله توخالی به نام «پاریزون» درمیآید تا برای دمیده شدن در قالب آماده شود. دقت و کیفیت ساخت این قطعه مستقیماً بر وزن، ضخامت و ظاهر نهایی محصول تاثیر میگذارد. شرکت ماشینهای پلاستیک بادی پارس با تخصص در ارائه بهترین تجهیزات، نقش مهمی در تامین این قطعات دارد. انتخاب یک دای هد مناسب میتواند راندمان تولید را به شدت افزایش دهد.
| نام دستگاه | فناوری | نوع فرایند | تجهیزات مکمل | کاربردها | مزیت اصلی | مناسب برای |
|---|---|---|---|---|---|---|
| دستگاه بادی اکستروژن | پیوسته (Continuous) | اکستروژن بادی | سیستم کنترل ضخامت (MOOG) | بطریهای شوینده و آرایشی | سرعت تولید بالا | تولید انبوه قطعات کوچک تا متوسط |
طراحی آیرودینامیک و مکانیکی دای هد باید به گونهای باشد که جریان پلاستیک به صورت کاملاً یکنواخت و بدون افت فشار توزیع شود. اگر این توزیع به درستی صورت نگیرد، ضخامت پاریزون در قسمتهای مختلف متفاوت خواهد بود و در نتیجه محصول نهایی دچار ضعف ساختاری میشود. متخصصان همواره به دنبال بهبود کانالهای جریان مواد (Flow Channels) در داخل کلگی هستند تا از سوختگی یا تخریب حرارتی پلیمر جلوگیری کنند. در دستگاههای مدرن، استفاده از نرمافزارهای شبیهسازی برای طراحی این کانالها بسیار رایج شده است. این امر باعث میشود تا استهلاک دستگاه کاهش یافته و طول عمر آن به میزان قابلتوجهی افزایش یابد.

برای مشاوره تخصصی و خرید دستگاههای پلاستیک بادی با دای هدهای پیشرفته، میتوانید با کارشناسان ماشینهای پلاستیک بادی پارس از طریق وبسایت www.pars-bm.com یا شماره تماس 02144983107 در ارتباط باشید.
- تضمین یکنواختی ضخامت در دیوارههای محصول
- کاهش هدررفت مواد اولیه (پلاستیک)
- افزایش سرعت چرخه تولید (Cycle Time)
- امکان تولید محصولات چندلایه با استفاده از دای هدهای Co-extrusion
- سهولت در تغییر رنگ مواد بدون نیاز به توقف طولانیمدت
ویدیو دای هد
۲. اصول کارکرد و مکانیزم کلگی دای هد ⚙️
مکانیزم کارکرد دای هد بر اساس هدایت، توزیع و شکلدهی مواد مذاب پلیمری استوار است. مواد پس از خروج از ماردون (Screw) اکسترودر با فشار و دمای بالا وارد دای هد میشوند. در داخل کلگی، قطعهای به نام تورپیدو (Torpedo) یا اسپایدر (Spider) جریان متمرکز مواد را به یک جریان حلقوی تبدیل میکند. این جریان حلقوی سپس از بین پین (Pin) و دای (Die) که در انتهای کلگی قرار دارند عبور کرده و به شکل لولهای توخالی (پاریزون) خارج میشود. دقت در ماشینکاری این قطعات برای جلوگیری از ایجاد خط جوش (Weld Line) در محصول بسیار مهم است. هرگونه نقص در این مکانیزم، مستقیماً به افت کیفیت و افزایش ضایعات منجر میشود.
💡 نکته تخصصی:
تنظیم دقیق فاصله بین پین و دای (Die Gap) اصلیترین عامل در کنترل وزن و ضخامت اولیه پاریزون است. ماشینهای پلاستیک بادی پارس با تجهیز به سیستمهای کنترل خودکار، این خطاها را به صفر میرسانند.
| مرحله | عملیات درون دای هد | تاثیر بر محصول |
|---|---|---|
| ورود مواد | دریافت پلیمر مذاب از اکسترودر | حفظ دمای یکنواخت مواد |
| توزیع حلقوی | تبدیل جریان خطی به استوانهای | جلوگیری از دوگانگی بافت پلاستیک |
| خروج پاریزون | تنظیم ضخامت نهایی توسط پین و دای | شکلگیری دقیق وزن و ابعاد ظرف |
- حفظ فشار ثابت برای خروج یکنواخت مواد
- جلوگیری از ایجاد حباب هوا در دیواره پاریزون
- کاهش تنشهای برشی (Shear Stress) در پلیمر
- ایجاد سطح صاف و براق برای محصول نهایی
- امکان برنامهریزی ضخامت در طول پاریزون (Parison Programming)
۳. انواع دای هد در صنعت پلاستیک بادی 🔄
در صنعت پلاستیک بادی، دای هدها بر اساس نوع کاربرد، ظرفیت تولید و ساختار هندسی به انواع مختلفی تقسیم میشوند. دو دسته اصلی شامل دای هدهای پیوسته (Continuous) و دای هدهای انباشتگر (Accumulator) هستند. نوع اول بیشتر برای تولید ظروف کوچک مانند بطریهای آب، مواد شوینده و دارویی استفاده میشود، جایی که پاریزون به صورت مداوم از کلگی خارج میگردد. نوع دوم برای تولید قطعات بزرگ و سنگین مانند بشکههای ۲۲۰ لیتری یا مخازن آب کاربرد دارد. در این نوع، مواد مذاب در یک محفظه جمعآوری شده و سپس با فشار یک پیستون به صورت ناگهانی به شکل پاریزون خارج میشود تا از افتادگی (Sagging) مواد به دلیل وزن زیاد جلوگیری شود.
| نوع کلگی (دای هد) | نحوه خروج مواد | کاربرد متداول |
|---|---|---|
| پیوسته (Continuous) | مداوم و بدون توقف | بطریهای کوچک تا ۲۰ لیتر |
| انباشتگر (Accumulator) | تزریق سریع و لحظهای | بشکهها و مخازن بزرگ صنعتی |
| چندلایه (Co-extrusion) | ترکیب چند لایه پلیمری | ظروف سموم، دارویی و مواد غذایی |
- دای هدهای تک استیشن برای تولیدات با تیراژ پایین
- دای هدهای چند کویته (Multi-cavity) برای تیراژ بالا
- کلگیهای مجهز به خطزن (View Stripe) برای ظروف روغن موتور
- سیستمهای اسپایدر برای توزیع متقارن فشار
- سیستمهای قلبشکل (Heart-shaped) برای حذف خط جوش
برای ارتقای خط تولید خود و انتخاب بهترین نوع کلگی متناسب با نیازتان، با شماره 02144983107 تماس بگیرید. ماشینهای پلاستیک بادی پارس مشاور مطمئن شماست.
۴. اجزای اصلی تشکیلدهنده کلگی اکسترودر 🛠️
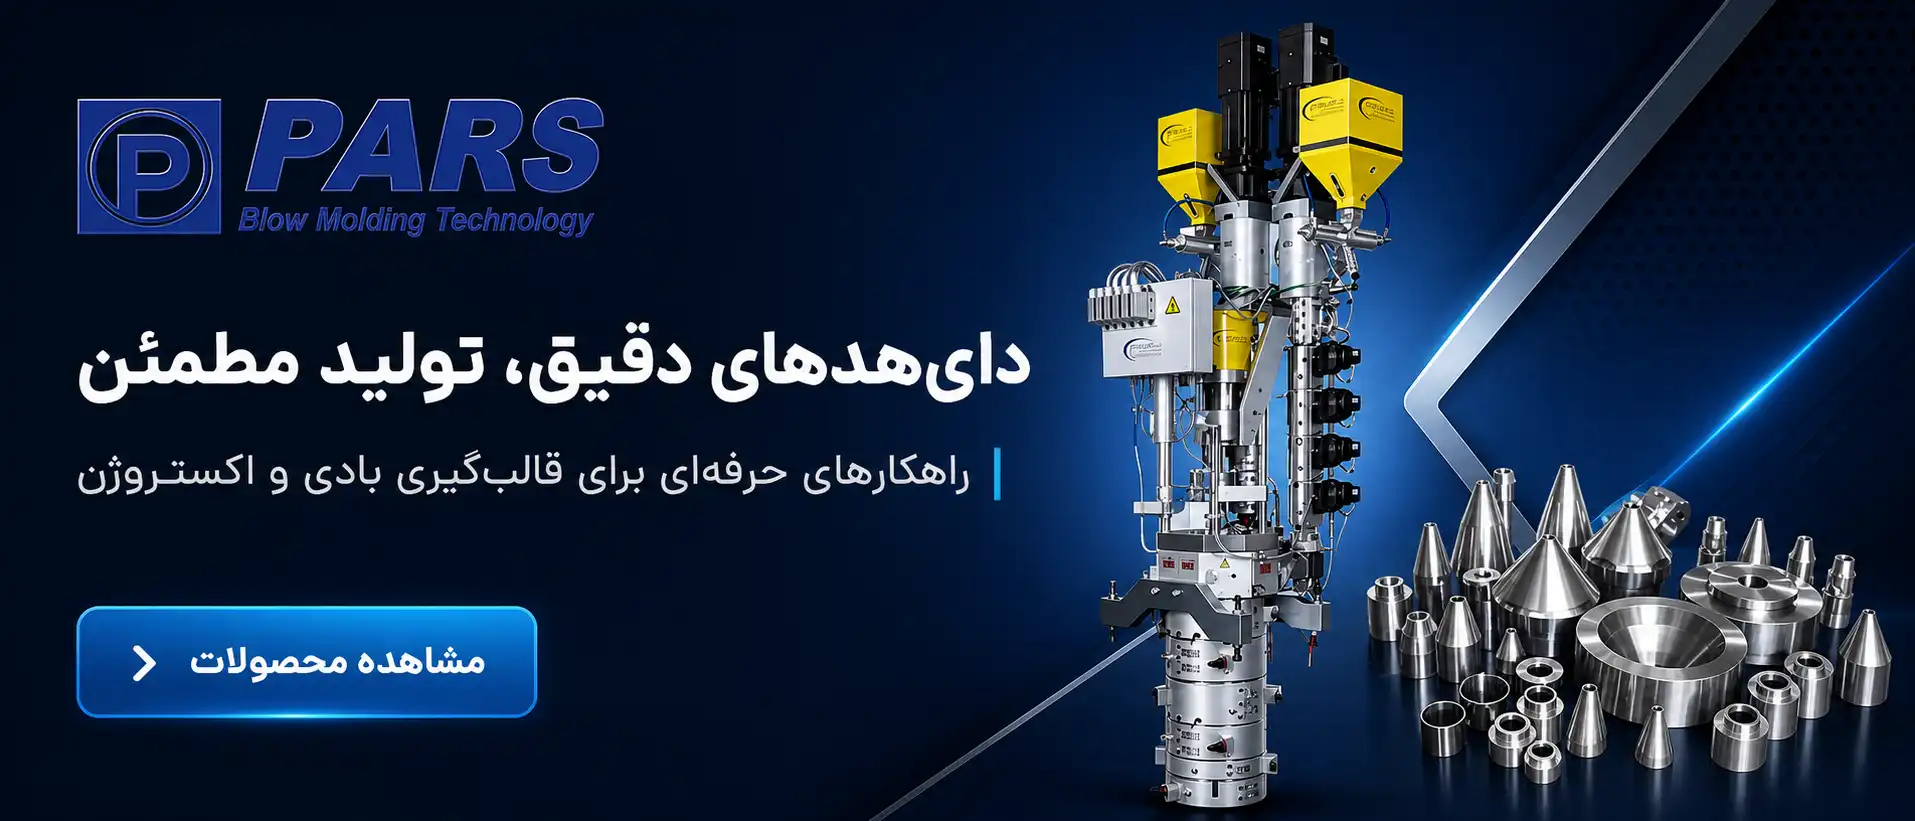
آشنایی با اجزای دای هد برای درک بهتر عملکرد و نگهداری آن ضروری است. هسته مرکزی شامل ماندریل (Mandrel) و رینگ دای (Die Ring) است که ضخامت را تعیین میکنند. هیترهای نواری (Band Heaters) اطراف کلگی نصب میشوند تا دمای مواد را در سطح مطلوب نگه دارند. سنسورهای ترموکوپل نیز برای مانیتورینگ دقیق دما در نقاط مختلف دای هد تعبیه شدهاند. بدون این قطعات، ماشینهای پلاستیک بادی نمیتوانند محصولی استاندارد ارائه دهند.
| نام قطعه | وظیفه اصلی |
|---|---|
| هیترها | حفظ دمای ذوب پلاستیک |
| پین و دای | شکلدهی نهایی و تنظیم ضخامت |
- بدنه اصلی فولادی
- مجرای جریان (Flow Channel)
- حلقه تنظیم (Adjusting Ring)
- سیلندر هیدرولیک (در مدلهای دارای پاریزون کنترل)
- ترموکوپلهای صنعتی
۵. تاثیر دای هد بر کیفیت محصول نهایی 🏆
کیفیت محصول نهایی در صنعت پلاستیک بادی به شدت وابسته به طراحی و سلامت دای هد است. یک کلگی استاندارد باعث میشود توزیع مواد در دیوارههای محصول یکسان باشد و نقاط ضعف یا نازکی ایجاد نشود. این موضوع در تولید محصولاتی که تحت فشار هستند بسیار حیاتی است. ماشینهای پلاستیک بادی پارس با ارائه دای هدهای با کیفیت بالا، تضمینکننده مقاومت و زیبایی محصولات شماست.
| شاخص کیفی | تاثیر دای هد |
|---|---|
| مقاومت ضربهای | توزیع یکنواخت ضخامت |
| زیبایی ظاهری | جلوگیری از خط جوش و کدری |
- کاهش تغییر شکل (Deformation)
- شفافیت بالاتر در ظروف پلیاتیلن
- کاهش نشتی در درب ظروف
- افزایش تحمل بار عمودی (Top Load)
- همترازی دقیق وزن
کنترل پاریزون
استفاده از سیستمهای کنترل پاریزون (Parison Control) به اپراتور اجازه میدهد ضخامت لوله پلاستیکی را در ۱۰۰ نقطه مختلف تنظیم کند. این تکنولوژی که در ماشینآلات ارائه شده توسط شرکت ماشینهای پلاستیک بادی پارس وجود دارد، علاوه بر صرفهجویی شدید در مصرف مواد اولیه، کیفیت و مقاومت محصول را ارتقا میدهد. برای خرید، مشاوره و استعلام قیمت کافیست به www.pars-bm.com مراجعه کنید یا با تلفن 02144983107 تماس بگیرید.
| تکنولوژی | مزیت در خط تولید |
|---|---|
| Parison Programming | صرفهجویی تا ۲۰٪ در مواد |
| Multi-layer Die Head | افزایش ماندگاری مواد داخل ظرف |
- دقت بالا در سیستمهای سروو موتور
- حذف ضایعات پلاستیکی
- کاهش وزن نهایی محصول بدون افت کیفیت
- افزایش عمر مفید دای هد با آلیاژهای ضدسایش
- بازگشت سریع سرمایه (ROI)
۶. سیستم کنترل ضخامت پاریزون (Parison Programming) 📊
یکی از بزرگترین تحولات در طراحی دای هدهای مدرن، ادغام آنها با سیستمهای کنترل ضخامت پاریزون است. این سیستمها که معمولاً توسط سروو ولوهای هیدرولیکی (مانند برند MOOG) یا اکچویتورهای الکتریکی کار میکنند، فاصله بین پین و دای را در حین خروج مواد به صورت میلیمتری تغییر میدهند. این تغییرات بر اساس یک گراف ۱۰۰ نقطهای در نمایشگر دستگاه تنظیم میشود. نتیجه این فرآیند، ایجاد دیوارههایی با ضخامت متغیر در طول پاریزون است که پس از باد شدن، ضخامتی کاملاً یکنواخت در تمام قسمتهای محصول نهایی (حتی گوشهها و کف ظرف) ایجاد میکند.
استفاده از سیستم کنترل پاریزون نه تنها کیفیت مکانیکی ظروف را به شدت افزایش میدهد، بلکه مصرف مواد اولیه (پلاستیک) را بین ۱۰ تا ۲۰ درصد کاهش میدهد. در تولیدات انبوه، این کاهش مصرف به معنای بازگشت سرمایه بسیار سریع است. ماشینهای پلاستیک بادی پارس پیشگام در ارائه ماشینآلاتی است که به پیشرفتهترین سیستمهای کنترل پاریزون مجهز هستند. با تنظیم دقیق این گراف، وزن محصول نهایی بهینهسازی شده و از نازک شدن نقاط حساس جلوگیری میشود.
| نوع کنترلر | دقت عملکرد | سرعت پاسخگویی | میزان صرفهجویی مواد |
|---|---|---|---|
| هیدرولیک (سروو ولو) | بسیار بالا (میکرون) | بسیار سریع | تا ۲۰ درصد |
| الکتریکی (سروو موتور) | بالا | متوسط تا سریع | تا ۱۵ درصد |
برای ارتقای دستگاههای فعلی خود و نصب سیستمهای پاریزون کنترل بر روی دای هد، تیم فنی ما آماده ارائه خدمات است. همین حالا از طریق سایت www.pars-bm.com یا تماس با 02144983107 با ما در ارتباط باشید تا مشاوره تخصصی دریافت کنید.
- تقویت نقاط تحت فشار (مانند گلویی و کف بطری)
- کاهش زمان خنککاری (Cooling Time) به دلیل حذف ضخامتهای اضافی
- جلوگیری از ترکخوردگی محصولات در تست پرتاب (Drop Test)
- صرفهجویی چشمگیر در هزینههای خرید پلیمر
- کالیبراسیون آسان از طریق صفحه نمایشگر لمسی (HMI)
۷. متریال و آلیاژهای به کار رفته در ساخت کلگی 🛡️
دای هدها به دلیل تماس مداوم با پلاستیک مذاب تحت فشار و دمای بالا، باید از آلیاژهای بسیار مقاوم ساخته شوند. انتخاب متریال نامناسب منجر به سایش سریع، ایجاد خط و خش روی قطعات داخلی (مانند پین) و در نهایت افت کیفیت سطح محصول میشود. فولادهای آلیاژی با عملیات حرارتی خاص (نیتراسیون یا کروم سخت) معمولترین مواد برای ساخت این قطعات هستند. این پوششها مقاومت سایشی و خوردگی کلگی را به شدت افزایش میدهند.
⚠️ هشدار فنی:
استفاده از مواد بازیافتی حاوی ناخالصی (مانند براده فلز یا شن) میتواند پوشش کروم سخت داخل دای هد را از بین ببرد. همیشه از فیلترهای توری در خروجی اکسترودر استفاده کنید.
| نوع آلیاژ / پوشش | ویژگی بارز | محل کاربرد در دای هد |
|---|---|---|
| فولاد نیتراته (Nitrided Steel) | مقاومت حرارتی و سایشی بالا | بدنه اصلی و اسپایدر |
| پوشش کروم سخت | سطح صیقلی، ضد چسبندگی | پین (Pin) و دای (Die) |
ماشینهای پلاستیک بادی پارس با واردات و تولید دای هدهایی با بالاترین استانداردهای متالوژی، طول عمر تجهیزات شما را تضمین میکند. در صورت نیاز به تعویض قطعات کلگی، کارشناسان ما آماده پاسخگویی هستند.
- جلوگیری از ایجاد نقاط سیاه (Black Spots) ناشی از سوختگی مواد در خلل و فرج فلز
- تسهیل در جریان یابی روان پلیمر (Melt Flow)
- کاهش نیاز به تمیزکاریهای دورهای سخت
- مقاومت در برابر گازهای خورنده متصاعد شده از برخی پلیمرها (مانند PVC)
- حفظ پایداری ابعادی در دماهای بالاتر از ۲۰۰ درجه سانتیگراد
۸. نگهداری و پاکسازی دورهای کلگی 🔧
عمر مفید و عملکرد بینقص دای هد مستقیماً به برنامههای نگهداری و تمیزکاری آن بستگی دارد. باقی ماندن پلاستیک در داخل کلگی و سرد شدن آن باعث ایجاد رسوبات کربنی (Carbon Buildup) میشود. این رسوبات در تولیدات بعدی به صورت رگههای سیاه در محصول ظاهر شده و کیفیت ظاهری و بهداشتی ظرف را از بین میبرند. بنابراین، پرج کردن (Purging) صحیح مواد قبل از خاموش کردن دستگاه الزامی است.
| اقدام نگهداری | زمانبندی | هدف |
|---|---|---|
| استفاده از مواد Purging | هنگام تغییر رنگ / خاموشی | خروج کامل مواد قبلی |
| بررسی سلامت ترموکوپلها | ماهانه | جلوگیری از نوسان دما |
| تمیزکاری فیزیکی قطعات داخلی | سالیانه (اورهال) | حذف رسوبات سخت شده |
برای تمیز کردن قطعات حساس مانند پین، هرگز از ابزارهای فولادی سخت استفاده نکنید. ابزارهای برنجی یا مسی بهترین گزینه برای جدا کردن پلاستیک چسبیده هستند. جهت دریافت دستورالعملهای دقیق نگهداری ماشینآلات، با بخش پشتیبانی ماشینهای پلاستیک بادی پارس (02144983107) تماس بگیرید.
- کاهش زمان توقف خط تولید (Downtime)
- حفظ تلرانسهای ابعادی پین و دای
- افزایش ایمنی اپراتورها در برابر خطرات سوختگی
- جلوگیری از گیرپاژ کردن سیستمهای تنظیم ضخامت
- تضمین کیفیت سطح و براقیت محصولات

۹. دای هدهای چندلایه (Co-Extrusion) و کاربرد آنها 🌐
در صنایع بستهبندی پیشرفته، به ویژه برای مواد غذایی، سموم کشاورزی و داروها، دای هدهای چندلایه نقشی کلیدی ایفا میکنند. این کلگیها میتوانند پاریزونی متشکل از ۲ تا ۶ لایه پلاستیک مختلف را به صورت همزمان اکسترود کنند. هر لایه وظیفه خاصی دارد؛ مثلاً یک لایه به عنوان سد نفوذناپذیر در برابر اکسیژن (Barrier Layer مانند EVOH)، یک لایه برای چسبندگی و لایههای بیرونی برای زیبایی و مقاومت فیزیکی عمل میکنند.
| تعداد لایهها | کاربرد صنعتی | مزیت رقابتی |
|---|---|---|
| سه لایه | ظروف روغن موتور / سموم | استفاده از مواد بازیافتی در لایه میانی (کاهش هزینه) |
| پنج تا شش لایه | ظروف سس، مواد غذایی حساس | افزایش ماندگاری محصول (Shelf Life) |
طراحی هندسی کانالهای جریان در دای هدهای چندلایه یکی از پیچیدهترین بخشهای مهندسی ماشینآلات پلاستیک است. عدم توزیع دقیق لایهها میتواند باعث نفوذپذیری ظرف شود. ماشینهای پلاستیک بادی پارس توانایی تامین پیشرفتهترین ماشینآلات چندلایه (Co-Ex) را با ضمانت عملکرد کیفی داراست. اطلاعات بیشتر در وبسایت www.pars-bm.com در دسترس است.
- حفظ خواص ارگانولپتیک (طعم و بو) مواد غذایی
- محافظت از محتویات در برابر اشعه UV
- ممانعت از نشت حلالهای شیمیایی قدرتمند
- کاهش هزینه تمامشده با استفاده از فیلرها در لایههای پنهان
- امکان تولید محصولات با ارزش افزوده بسیار بالا
۱۰. کنترل حرارت و زونهای دمایی در کلگی 🌡️
دای هدها برای حفظ پلاستیک در حالت مذاب و ایجاد جریان یکنواخت، به سیستمهای گرمایشی بسیار دقیقی نیاز دارند. این سیستمها معمولاً به چندین «زون دمایی» یا منطقه حرارتی تقسیم میشوند که هر کدام توسط المنتهای تسمهای یا سرامیکی گرم شده و با ترموکوپلهای دقیق پایش میگردند. تنظیم دمای هر زون به نوع پلیمر مصرفی، سرعت اکسترود و هندسه قطعه بستگی دارد. اگر دما در یک زون بیش از حد بالا برود، پلاستیک دچار سوختگی یا تخریب حرارتی (Thermal Degradation) میشود.
از سوی دیگر، کاهش دما در زونهای پایانی میتواند باعث افزایش ویسکوزیته و ایجاد فشار مضاعف بر روی موتور اکسترودر شود. در ماشینآلات پیشرفته، سیستمهای کنترلی PID به صورت لحظهای نوسانات دمایی را رصد کرده و از افت و خیزهای ناگهانی جلوگیری میکنند. یکنواختی دما در سراسر بدنه دای هد تضمینکننده خروج پاریزونی کاملاً صاف، بدون موج و با شفافیت بالا است که مستقیماً بر کیفیت بصری محصول نهایی تاثیر میگذارد.
| زون دمایی | محدوده دمایی متعارف (پلیاتیلن) | تاثیر بر فرآیند | نوع المنت پیشنهادی |
|---|---|---|---|
| ورودی (از اکسترودر) | ۱۷۰ تا ۱۸۰ درجه سانتیگراد | حفظ جریان اولیه مذاب | میکایی / سرامیکی |
| بدنه میانی (منیفولد) | ۱۸۰ تا ۱۹۰ درجه سانتیگراد | توزیع یکنواخت مواد | سرامیکی با توان بالا |
| خروجی (دای و پین) | ۱۸۵ تا ۱۹۵ درجه سانتیگراد | صیقلی شدن سطح پاریزون | برنجی یا تسمهای نازک |
تنظیم دقیق این زونها نیازمند تجربه و استفاده از کنترلرهای هوشمند است. شرکت ماشینهای پلاستیک بادی پارس با بهرهگیری از سیستمهای اتوماسیون پیشرفته (PLC)، کنترل حرارتی دستگاهها را به سادهترین شکل برای اپراتورها فراهم کرده است. در صورت نیاز به مشاوره برای ارتقای سیستم حرارتی دستگاههای خود، با شماره 02144983107 تماس حاصل فرمایید.
گاهی اوقات خرابی یک ترموکوپل ساده میتواند به از دست رفتن صدها کیلوگرم مواد اولیه منجر شود. به همین دلیل، استفاده از قطعات الکترونیکی با کیفیت صنعتی و اورجینال در تابلو برق دستگاههای ارائه شده توسط تیم ما در اولویت قرار دارد. وبسایت www.pars-bm.com مرجعی کامل برای مشاهده مشخصات فنی تابلوهای فرمان هوشمند است.
کالیبراسیون دورهای سیستمهای دمایی نیز از دیگر خدمات پس از فروش ماست که تضمینکننده تداوم کیفیت تولیدات کارخانه شما خواهد بود.
- کاهش استهلاک سیلندر و مارپیچ (Screw & Barrel)
- حذف پدیده پارگی پاریزون ناشی از سرد بودن مواد
- صرفهجویی در مصرف برق به لطف کنترلرهای PID
- بهبود شفافیت و براقیت ظروف تولیدی
- تثبیت وزن محصول نهایی در طول شیفتهای کاری متوالی
۱۱. دای هدهای پیوسته در برابر انبارهای (Accumulator) 🔄
انتخاب نوع دای هد مستقیماً به وزن و ابعاد محصولی که قصد تولید آن را دارید بستگی دارد. برای ظروف کوچک (از چند سیسی تا حدود ۲۰ لیتر)، از کلگیهای پیوسته (Continuous Die Head) استفاده میشود. در این روش، پلاستیک مذاب به صورت ممتد و بدون وقفه از دای خارج شده و پاریزون را تشکیل میدهد. سپس قالب بسته شده و پس از برش، عملیات دمش انجام میگیرد. این روش سرعت تولید بالایی دارد.
در مقابل، برای تولید قطعات حجیم و سنگین مانند بشکههای ۲۲۰ لیتری، مخازن آب، یا قطعات بزرگ خودرویی، از دای هدهای انبارهای (Accumulator Head) استفاده میشود. در این سیستم، اکسترودر پلاستیک مذاب را درون یک محفظه (انباره) ذخیره میکند. زمانی که حجم مواد به مقدار تنظیم شده رسید، یک پیستون هیدرولیکی قدرتمند تمام مواد را در کسری از ثانیه به بیرون میراند. این سرعت خروج مانع از افتادگی (Sagging) پاریزونهای بسیار سنگین بر اثر نیروی جاذبه میشود.
| نوع دای هد | مناسب برای محصولات | سرعت خروج مواد | ریسک افتادگی پاریزون |
|---|---|---|---|
| پیوسته (Continuous) | بطریها، گالنها (تا ۲۰ لیتر) | یکنواخت و مداوم | در اوزان بالا بسیار زیاد است |
| انبارهای (Accumulator) | بشکهها و مخازن بزرگ | پالسی و بسیار سریع | به حداقل میرسد |
طراحی و ماشینکاری کلگیهای انبارهای به مراتب پیچیدهتر است و نیازمند سیلندرهای هیدرولیک با آببندی فوقالعاده قوی میباشد. اگر در حال برنامهریزی برای راهاندازی خط تولید بشکهها یا قطعات صنعتی بزرگ هستید، انتخاب یک ماشین مجهز به دای هد انبارهای باکیفیت ضروری است.
متخصصان ماشینهای پلاستیک بادی پارس آمادهاند تا بر اساس ظرفیت تولید مورد نظر شما، بهترین تکنولوژی را پیشنهاد دهند. برای مشاهده کاتالوگ دستگاههای انبارهای و پیوسته به سایت www.pars-bm.com مراجعه نمایید.
با یک تماس کوتاه با 02144983107، میتوانید تفاوتهای قیمت، ابعاد و ملزومات نصب هر دو سیستم را جویا شوید و تصمیمی مبتنی بر دادههای دقیق مهندسی بگیرید.
- کاهش تنشهای پسماند در محصولات بزرگ با خروج سریع مواد
- امکان تغییر رنگ سریعتر در سیستمهای پیوسته نسبت به انبارهای
- کاهش ضایعات در زمان راهاندازی اولیه در کلگیهای پیوسته
- تولید قطعات صنعتی پیچیده بدون نگرانی از وزن پاریزون در انبارهای
- تفاوت در سیستمهای کاتر (کاتر داغ در برابر گیوتین سرد)
گام نهایی: ارتقا و بهینهسازی خط تولید شما 🚀
دای هد (کلگی) به عنوان قلب تپنده دستگاههای پلاستیک بادی، نقش مستقیمی در کیفیت محصول نهایی، کاهش ضایعات و بهینهسازی مصرف انرژی دارد. سرمایهگذاری روی یک دای هد مدرن، چه از نوع تکلایه و چه چندلایه، میتواند هزینههای پنهان تولید را به شدت کاهش دهد. اگر متوجه نوسان وزن ظروف، افتادگی پاریزون یا توزیع نامناسب رنگ در محصولات خود شدهاید، زمان آن فرا رسیده که سیستم اکستروژن و کلگی دستگاه خود را بازبینی کنید.
| چالش فعلی تولید | راهکار فنی (ارتقا دای هد) | نتیجه و بازدهی |
|---|---|---|
| نوسان وزن بطریها | نصب سیستم کنترل پاریزون (MOOG) | کاهش ۲۰٪ مصرف مواد اولیه |
| رگههای سوختگی در محصول | اصلاح زونهای حرارتی و پولیش منیفولد | افزایش شفافیت و کیفیت بصری |
| افتادگی مواد در قطعات بزرگ | جایگزینی با دای هد انبارهای (Accumulator) | حذف کامل دفرمگی محصول |
تیم مهندسی ماشینهای پلاستیک بادی پارس با سالها تجربه در زمینه واردات، تولید و بومیسازی ماشینآلات پلاستیک بادی، آماده ارائه مشاورههای تخصصی به شما صنعتگران عزیز است. ما از مرحله انتخاب تکنولوژی تا نصب، راهاندازی و آموزش پرسنل در کنار شما خواهیم بود.
برای دریافت استعلام قیمت، کاتالوگ ماشینآلات و یا درخواست بازدید فنی، همین امروز از طریق وبسایت www.pars-bm.com با ما در ارتباط باشید.
همچنین کارشناسان فروش و پشتیبانی ما از طریق شماره تماس 02144983107 پاسخگوی تمامی سوالات فنی شما در خصوص انواع کلگیهای تکلایه و چندلایه هستند. با انتخاب ماشینآلات استاندارد، حاشیه سود تولید خود را تضمین کنید.
- مشاوره رایگان برای انتخاب ظرفیت مناسب دستگاه
- تامین قطعات یدکی اورجینال (ترموکوپل، المنت، پین و دای)
- پشتیبانی فنی و اورهال (Overhaul) کلگیهای فرسوده
- ارائه گارانتی معتبر و خدمات پس از فروش پاسخگو
- امکان سفارشیسازی دای هد بر اساس قالب و محصول خاص شما
سوالات متداول (FAQ) ❓
۱. آیا امکان تبدیل دای هد تکلایه به چندلایه وجود دارد؟
خیر، ساختار داخلی (منیفولدها) و تعداد اکسترودرهای متصل به دای هدهای چندلایه کاملاً متفاوت است. برای تولید محصولات چندلایه نیاز به تهیه کلگی و اکسترودرهای جانبی جدید (Co-Extrusion) دارید. برای اطلاعات بیشتر با 02144983107 تماس بگیرید.
۲. عمر مفید یک دای هد چقدر است؟
در صورت استفاده از مواد استاندارد (بدون ناخالصیهای فلزی)، رعایت اصول پرجینگ و جلوگیری از سرد شدن ناگهانی، دای هدهای باکیفیت میتوانند بیش از ۱۰ سال بدون افت کیفیت کار کنند. سرویسهای دورهای نقش مهمی در این زمینه دارند.
۳. دلیل خط افتادن روی پاریزون خروجی چیست؟
این مشکل معمولاً به دلیل وجود سوختگی مواد در داخل دای هد، آسیب دیدن سطح پین و دای، یا وجود ناخالصی در مواد بازیافتی رخ میدهد. باز کردن و تمیزکاری تخصصی کلگی راهکار اصلی رفع این مشکل است.
نیاز به راهنمایی بیشتری دارید؟
متخصصان ماشینهای پلاستیک بادی پارس آماده پاسخگویی هستند.
📞 02144983107

2 پاسخ
سلام بسیار عالی ، شما تعمیرات هم انجام میدهید؟
سلام بله لطفا برای راهنمایی و مشاوره به شماره 09001578367 در واتساپ پیام دهید. با سپاس