همه چیز درباره تزریق پلاستیک یا قالب گیری تزریقی
تزریق پلاستیک یا قالبگیری تزریقی یکی از پرکاربردترین فرآیندهای تولید قطعات پلاستیکی در حجم بالاست؛ فرآیندی که در آن گلولههای پلاستیکی ذوبشده تحت فشار به داخل یک قالب تزریق میشوند و پس از سرد شدن، شکل دقیق همان قالب را به خود میگیرند. همین قابلیت تکرارپذیری بالا باعث شده این روش، استاندارد تولید انبوه قطعاتی از درب بطری و ظروف پلاستیکی تا قطعات خودرو و لوازم خانگی باشد.
در این مقاله بهصورت فنی و کامل بررسی میکنیم تزریق پلاستیک چگونه کار میکند، اسپرو و رانر و دریچه ورودی چه نقشی دارند، چه مزایا و محدودیتهایی دارد و پیش از سفارش تولید با این روش چه نکاتی باید در نظر گرفته شود.
🎬 ویدیوی نحوه عملکرد دستگاه تزریق پلاستیک
مشاهده ویدیوی مکانیزم و فرآیند تزریق پلاستیک (منبع پارس ماشینری)
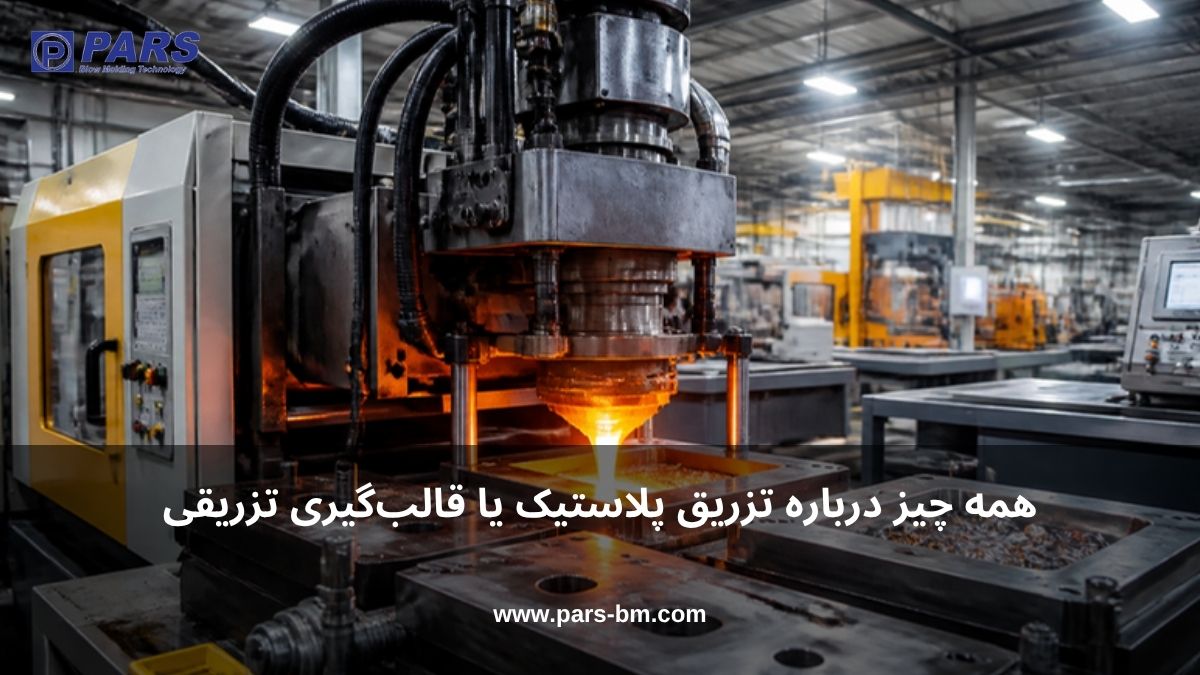
فرآیند قالبگیری تزریقی چگونه کار میکند؟
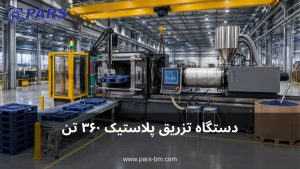
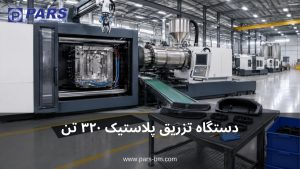
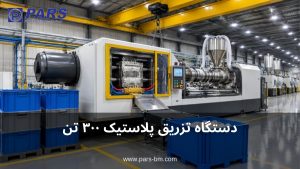
در فرآیند تزریق پلاستیک، گلولههای پلاستیکی (پلت) ابتدا در یک محفظه گرم ذوب میشوند و سپس توسط یک پیستون یا مارپیچ تحت فشار بالا به داخل حفره قالب تزریق میشوند. وقتی پلاستیک مذاب داخل قالب سرد و سخت میشود، شکل دقیق قالب را به خود میگیرد و قالب باز شده، قطعه نهایی تخلیه میشود. یک چرخه کامل معمولاً تنها چند ثانیه طول میکشد و همین سرعت، تزریق پلاستیک را برای تولید میلیونها قطعه مشابه بسیار مقرونبهصرفه میکند.
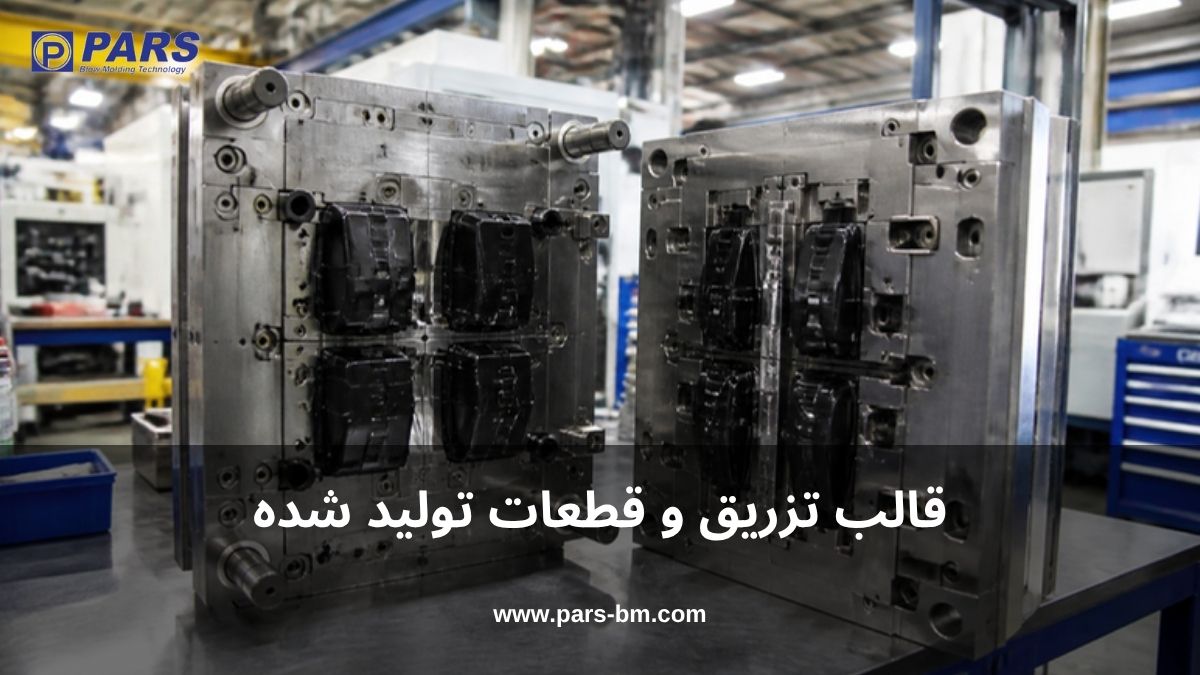
قالبهای تزریق قابل تعویض هستند، یعنی یک دستگاه واحد میتواند با تغییر قالب، محصولات مختلفی تولید کند؛ اگرچه تعویض قالب زمانبر است و هر آسیب به قالب میتواند کیفیت تولیدات بعدی را تحت تأثیر قرار دهد. به همین دلیل بسیاری از کارخانهها برای محصولات پرتیراژ خود، دستگاه و قالب مجزا در نظر میگیرند.
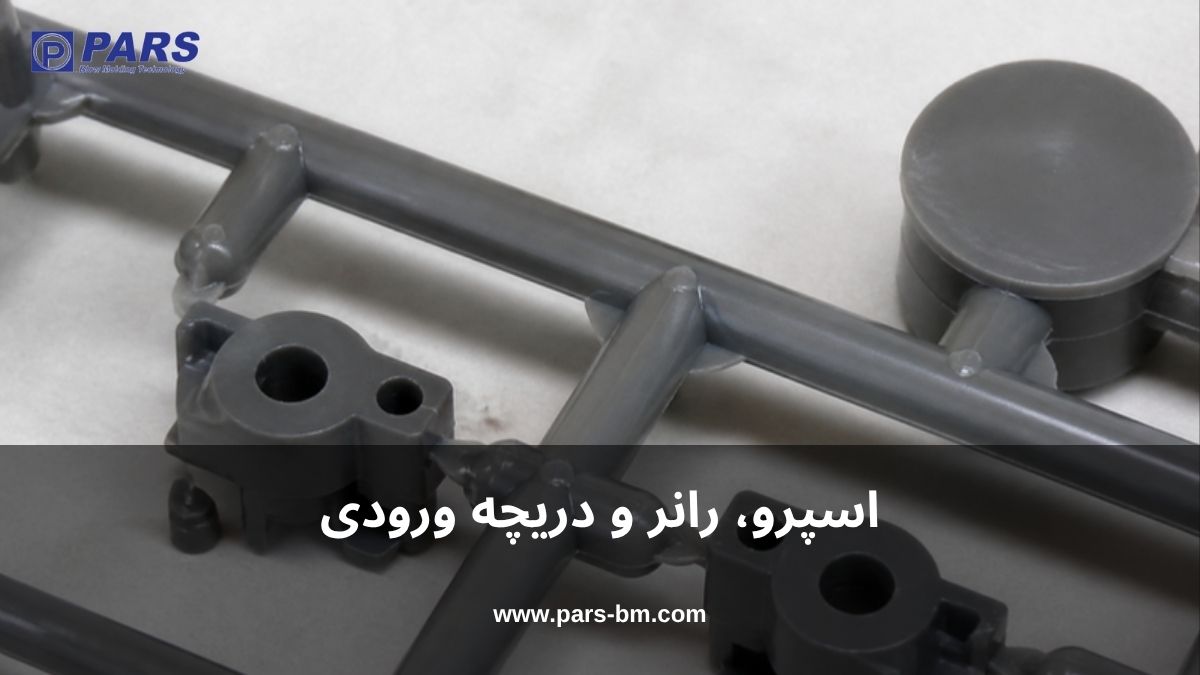
اسپرو، رانر و دریچه ورودی؛ باقیماندههای فرآیند تزریق
ضایعات پلاستیکی حاصل از قالبگیری تزریقی معمولاً از چهار بخش به دست میآیند: اسپرو، رانرها، دریچه ورودی و هر سرریزی که از خود حفره قطعه بیرون نشت کند. شناخت این اجزا برای درک دقیق فرآیند تزریق ضروری است:
- اسپرو (Sprue): کانالی که پلاستیک مذاب را از نازل دستگاه به نقطه ورودی کل ابزار قالب هدایت میکند؛ این بخش جدا از خود ابزار قالب است.
- رانر (Runner): سیستمی از کانالها داخل ابزار قالب که پلاستیک مذاب را از اسپرو به حفرههای قطعه هدایت میکند؛ رانرها در دو نوع گرم و سرد طراحی میشوند.
- دریچه ورودی (Gate): بخش پایانی کانال، بعد از رانر، که مستقیماً به حفره قطعه منتهی میشود.
پس از هر چرخه تزریق، پلاستیک جامد در اسپرو، رانرها و دریچههای ورودی باقی میماند. این بخشها از مواد ترموپلاستیک هستند و قابل آسیاب و بازیافت دوباره در خط تولید میباشند؛ ماده حاصل از این فرآیند را در صنعت «باز آسیاب» مینامند.
بازیافت مواد و کنترل کیفیت در تزریق پلاستیک
کارخانهها معمولاً مقدار مواد باز آسیابشدهای که اجازه میدهند دوباره وارد پرس تزریق شود را محدود میکنند، زیرا برخی ویژگیهای عملکردی پلاستیک با قالبگیری مکرر تضعیف میشود. به همین دلیل از مواد باز آسیاب عمدتاً برای قطعاتی با نیاز کیفی پایینتر استفاده میشود، نه قطعات حساس و پراستحکام.
در عوض، قالبگیری تزریقی فرآیندی بسیار قابل تکرار است؛ یعنی هر دسته محصول تولیدی عملاً مشابه دستههای قبلی خواهد بود. همین ویژگی، تزریق پلاستیک را برای تولید با حجم بالا و حفظ ثبات کیفیت و برند، گزینهای بسیار مطمئن میسازد.
مزایای قالبگیری تزریقی
| ویژگی | مزیت برای تولید |
|---|---|
| هزینه پایین هر واحد در تیراژ بالا | پس از پوشش هزینههای اولیه ابزارسازی، قیمت هر قطعه بهشدت کاهش مییابد |
| ضایعات کم نسبت به ماشینکاری CNC | بخش عمده مواد مذاب به قطعه نهایی تبدیل میشود |
| تکرارپذیری بالا | هر دسته تولیدی تقریباً مشابه دسته قبل، مناسب ثبات برند |
| امکان یکپارچهسازی قطعات | یک محفظه میتواند چند هدف (نگهدارنده، محل اتصال و غیره) را همزمان پوشش دهد |
| سرعت بالای چرخه تولید | هر چرخه معمولاً تنها چند ثانیه طول میکشد |
معایب و محدودیتهای قالبگیری تزریقی
در کنار مزایای بالا، قالبگیری تزریقی محدودیتهایی نیز دارد که پیش از سرمایهگذاری باید مورد توجه قرار گیرند:
هزینه و زمان بالای ابزارسازی
هزینه طراحی، نمونهسازی و ساخت قالب تزریق بسیار بالاست و معمولاً نیازمند چند دور آزمایش و اصلاح پیش از تولید انبوه است. بسیاری از کارخانهها ابتدا قالب تکحفره (کویته) میسازند تا در صورت وجود مشکل، هزینه کمتری متوجه آنها شود، سپس قالب نهایی چندحفره را برای تولید انبوه میسازند.
نیاز به ضخامت یکنواخت دیواره
قالبگیری تزریقی نیاز به ضخامت نسبتاً یکنواخت دیواره دارد؛ قانون کلی این است که ضخامت دیواره کمتر یا مساوی ۴ میلیمتر باشد. دیوارههای ضخیمتر به مواد بیشتر، زمان چرخه طولانیتر و هزینه بالاتر هر قطعه منجر میشوند؛ دیوارههای نازکتر از ۱ میلیمتر هم ممکن است در پر شدن کامل قالب با مشکل مواجه شوند.
محدودیت در تولید قطعات بزرگ
تولید قطعات بسیار بزرگ به عنوان یک تکه واحد، به دلیل محدودیت اندازه دستگاه و ابزار قالب، معمولاً پرهزینه یا غیرممکن است؛ اجسام بزرگتر از ظرفیت دستگاه معمولی اغلب در چند قطعه جداگانه تولید و سپس به هم متصل میشوند.
نکات مهم پیش از تولید با قالبگیری تزریقی
پیش از تولید یک قطعه با روش تزریق پلاستیک، سه دسته ملاحظه اصلی را در نظر بگیرید:
- ملاحظات مالی: تعداد قطعاتی که در آن تزریق پلاستیک مقرونبهصرفهترین روش تولید محسوب میشود را با توجه به هزینه طراحی، آزمایش، مونتاژ و بازاریابی مشخص کنید.
- ملاحظات طراحی قطعه و ابزار: هندسه قطعه را از ابتدا متناسب با تزریق پلاستیک سادهسازی کنید و قالب را بهگونهای طراحی کنید که از نقص در حین تولید جلوگیری شود.
- ملاحظات تولید: زمان چرخه را تا حد ممکن کاهش دهید و قطعه را طوری طراحی کنید که نیاز به مونتاژ پس از تولید حداقل شود؛ کاهش حتی چند ثانیه از زمان چرخه در تولید میلیونی صرفهجویی بسیاری به همراه دارد.
قالب تزریق را بهتر بشناسید
قالب دستگاه تزریق پلاستیک چیست؟ انواع، اجزا، متریال و راهنمای خرید
چه زمانی قالبگیری تزریقی بهترین انتخاب است؟
قالبگیری تزریقی برای تولید نهایی در مقیاس بالا و همچنین نمونههای اولیهای که برای آزمایش بازار و محصول استفاده میشوند، گزینهای عالی است. در مقابل، برای تولید با حجم پایین یا نمونهسازی سریع در مراحل اولیه طراحی، روشهایی مانند چاپ سهبعدی معمولاً مقرونبهصرفهتر و انعطافپذیرتر هستند. انتخاب نهایی به حجم تولید، بودجه اولیه و نوع محصول بستگی دارد.
برای خرید دستگاه تزریق پلاستیک یا مشاوره در انتخاب قالب و تناژ مناسب نیاز به کمک دارید؟
کارشناسان ماشینهای پلاستیک بادی پارس، با بررسی حجم تولید و نوع محصول شما، مناسبترین دستگاه تزریق پلاستیک را پیشنهاد میدهند.
📞 تلفن: 021-44983107
پرسشهای پرتکرار درباره تزریق پلاستیک
تزریق پلاستیک یا قالبگیری تزریقی چیست؟
فرآیندی است که در آن گلولههای پلاستیکی ذوبشده تحت فشار به داخل یک قالب تزریق میشوند و پس از سرد و سخت شدن، شکل دقیق قالب را به خود میگیرند؛ روشی استاندارد برای تولید قطعات پلاستیکی در حجم بالا.
اسپرو، رانر و دریچه ورودی چه تفاوتی دارند؟
اسپرو کانال اصلی ورود پلاستیک مذاب به ابزار قالب است، رانر سیستم کانالهای داخلی برای رساندن مذاب به حفرههای قطعه است و دریچه ورودی بخش پایانی کانال است که مستقیماً به حفره قطعه میرسد.
حداکثر و حداقل ضخامت دیواره مجاز در قالبگیری تزریقی چقدر است؟
قانون کلی این است که ضخامت دیواره کمتر یا مساوی ۴ میلیمتر باشد؛ دیوارههای نازکتر از ۱ میلیمتر نیز ممکن است در پر شدن کامل قالب با مشکل مواجه شوند، مگر با استفاده از مواد خاص با شاخص جریان مذاب بالا.
آیا میتوان ضایعات قالبگیری تزریقی را بازیافت کرد؟
بله، اسپرو، رانرها و سرریزها از مواد ترموپلاستیک هستند و پس از آسیاب میتوانند دوباره وارد خط تولید شوند (باز آسیاب)، اگرچه معمولاً فقط برای قطعاتی با نیاز کیفی پایینتر استفاده میشوند.
قالبگیری تزریقی برای چه نوع تولیدی مناسبتر است؟
برای تولید انبوه قطعات مشابه با تیراژ بالا بهترین انتخاب است؛ برای تولید با حجم کم یا نمونهسازی سریع در مراحل اولیه طراحی، روشهایی مانند چاپ سهبعدی معمولاً مقرونبهصرفهتر هستند.
شما عزیزان میتوانید انواع دستگاههای تزریق پلاستیک (اینجکشن مولدینگ) و دستگاههای پلاستیک بادی (اینجکشن بلومولدینگ) را در وبسایت ماشینهای پلاستیک بادی پارس مشاهده بفرمایید و جهت راهنمایی خرید و ثبت سفارش با تیم پشتیبانی ما در تماس باشید.