نوار نقاله دستگاه بادی و تزریق پلاستیک؛ راهنمای کامل انتخاب، طراحی و کاربرد
نوار نقاله یکی از تجهیزات مهم در مسیر انتقال، جمعآوری، جداسازی و اتوماسیون قطعات تولیدشده در دستگاههای تزریق و بادی پلاستیک است. انتخاب صحیح آن باید بر اساس نوع محصول، ظرفیت تولید، سیکل ماشین، روش تخلیه، فضای نصب و تجهیزات پاییندستی انجام شود.
بخش اول: نقش نوار نقاله در دستگاههای بادی و تزریق پلاستیک
۱. نوار نقاله دستگاه بادی و تزریق پلاستیک چیست؟
نوار نقاله دستگاه بادی و تزریق پلاستیک، تجهیزی برای انتقال کنترلشده محصولات، قطعات، راهگاهها یا سایر خروجیهای فرآیند تولید از محل تخلیه ماشین به نقطه بعدی خط است. در یک خط ساده، این تجهیز ممکن است فقط محصول را به داخل سبد یا مخزن هدایت کند؛ اما در خطوط اتوماتیک، کانوایر میتواند با سنسور، ربات، سیستم کنترل، واحد جداسازی و تجهیزات بستهبندی در ارتباط باشد و بخشی از جریان اتوماتیک تولید را شکل دهد.
| نام دستگاه | فناوری | نوع فرایند | تجهیزات مکمل | کاربردها | مزیت اصلی | مناسب برای |
|---|---|---|---|---|---|---|
| کانوایر تسمهای | تسمه متحرک | انتقال پیوسته | موتور، گیربکس، سنسور | انتقال قطعات | سادگی و انعطاف | قطعات تزریقی و بادی |
| کانوایر شیبدار | تسمه شیبدار | انتقال ارتفاعی | گارد، شوت | انتقال به سطح بالاتر | صرفهجویی در فضا | خطوط محدود از نظر فضا |
| کانوایر چندمسیره | تسمه و تقسیم مسیر | انتقال و تفکیک | جداکننده، شوت | تفکیک محصولات | کنترل جریان | قالبهای چندکوئیته |
| کانوایر رباتیک | انتقال هوشمند | انتقال و Pick & Place | ربات، سنسور، PLC | مرتبسازی | اتوماسیون | خطوط تولید اتوماتیک |
در ماشین تزریق، قطعه معمولاً پس از باز شدن قالب و عملکرد سیستم پران یا ربات از ناحیه قالب خارج میشود. اگر قطعه مستقیماً در سبد قرار گیرد، کنترل جریان محصول دشوارتر میشود و احتمال تماس، برخورد یا انباشتهشدن نامنظم قطعات افزایش پیدا میکند. نوار نقاله با ایجاد یک مسیر مشخص، خروجی ماشین را قابلکنترلتر میکند.
در ماشین بادی، نوع محصول اهمیت بیشتری پیدا میکند. بطری، گالن و ظروف توخالی ممکن است به دلیل وزن کم و ارتفاع زیاد، هنگام انتقال مستعد واژگونی باشند. بنابراین عرض تسمه، ارتفاع گاردها، سرعت حرکت و شکل مسیر باید متناسب با هندسه محصول انتخاب شود.
در خطوط حرفهای، کانوایر فقط یک وسیله انتقال نیست؛ بلکه میتواند رابط بین دستگاه اصلی و تجهیزات بعدی باشد. این تجهیزات میتوانند شامل سیستم کنترل کیفیت، شمارنده، ربات، دستگاه بستهبندی، مخزن ذخیره یا سیستم انتقال به مرحله بعد باشند.
سرعت، عرض و طول نوار نقاله باید بر اساس محصول و ظرفیت واقعی ماشین انتخاب شود. انتخاب کانوایر صرفاً با توجه به ابعاد فیزیکی دستگاه، میتواند باعث کاهش راندمان یا ایجاد مشکل در تخلیه محصول شود.
- انتقال خودکار محصول از ماشین
- کاهش جابهجایی دستی
- هدایت محصول به محل جمعآوری
- امکان جداسازی قطعات
- ایجاد ارتباط میان ماشین و تجهیزات پاییندستی
- امکان اتصال به سیستمهای اتوماسیون
۲. چرا نوار نقاله در خط تزریق پلاستیک اهمیت دارد؟
تولید قطعه در دستگاه تزریق زمانی ارزش عملیاتی بیشتری پیدا میکند که خروج محصول نیز با همان نظم و سرعت انجام شود. اگر ماشین بتواند در هر سیکل چندین قطعه تولید کند اما انتقال محصول بهصورت دستی انجام شود، ظرفیت واقعی خط ممکن است به محدودیتهای نیروی انسانی وابسته شود.
نوار نقاله این امکان را ایجاد میکند که خروجی ماشین بهصورت پیوسته از محل تولید دور شود. در نتیجه فضای اطراف قالب منظمتر میشود و اپراتور میتواند بیشتر روی کنترل فرآیند، کیفیت و تأمین مواد تمرکز کند.
در خطوطی که قطعات کوچک و تعداد تولید بالا دارند، سرعت انتقال و نحوه تخلیه اهمیت بیشتری دارد. برخی راهکارهای صنعتی حتی سرعت تسمه را بهگونهای تنظیم میکنند که پس از هر شات، تسمه کاملاً تخلیه شود. در کاربردهای دیگر، مسیرهای جداگانه برای قطعات سالم و مردود یا محصولات متفاوت در نظر گرفته میشود.
اتصال کانوایر به ربات نیز یک مرحله مهم در توسعه اتوماسیون است. ربات میتواند قطعات را روی کانوایر قرار دهد و سپس قطعات در مسیر حرکت کنند تا سیستم بینایی یا ربات دیگری آنها را بردارد. چنین معماریهایی در خطوط واقعی تولید قطعات تزریقی استفاده شدهاند.
در نتیجه، زمانی که هدف افزایش اتوماسیون دستگاه تزریق است، بهتر است کانوایر از ابتدا بهعنوان بخشی از سلول تولید دیده شود، نه تجهیزی که بعداً به خروجی دستگاه اضافه میشود.
در قالبهای چندکوئیته یا قالبهایی که همزمان قطعات مختلف تولید میکنند، مسیر انتقال باید از ابتدا برای نحوه تفکیک محصولات طراحی شود.
- کاهش نیاز به تخلیه دستی
- افزایش نظم محیط تولید
- کاهش تجمع قطعات اطراف ماشین
- امکان ایجاد مسیر مستقیم تا بستهبندی
- امکان هماهنگی با ربات
۳. نوار نقاله دستگاه بادی چه تفاوتی با کانوایر تزریق دارد؟
تفاوت اصلی از ماهیت محصول شروع میشود. در تزریق، محصول میتواند قطعهای کوچک، سنگین، تخت، پیچیده یا همراه با راهگاه باشد؛ اما در بادی، محصول اغلب یک قطعه توخالی مانند بطری، گالن یا ظرف است. این تفاوت روی نحوه قرارگیری، سرعت انتقال و نوع نگهداری محصول اثر مستقیم دارد.
در انتقال بطری، جلوگیری از افتادن و تغییر وضعیت محصول اهمیت ویژهای دارد. بسته به نوع خط، ممکن است از کانوایر تسمهای، زنجیری یا سیستم انتقال هوایی استفاده شود. در برخی خطوط بطری PET، سیستم Air Conveyor برای انتقال بطری از دستگاه بادکن به تجهیزات بعدی استفاده میشود.
در محصولات بادی بزرگتر مانند گالن، انتخاب سطح تماس و گارد جانبی اهمیت بیشتری پیدا میکند. محصول باید بدون ایجاد فشار جانبی بیش از حد حرکت کند و در نقطه تخلیه نیز بهصورت کنترلشده وارد مخزن یا مرحله بعد شود.
اگر محصول بادی پس از خروج از قالب هنوز شرایط حرارتی خاصی داشته باشد، جنس تسمه و فاصله آن از نقاط داغ نیز باید بررسی شود. بنابراین نمیتوان یک کانوایر واحد را برای همه محصولات بادی مناسب دانست.
بهترین طراحی زمانی به دست میآید که شکل محصول، دمای خروج، ظرفیت تولید، فاصله دستگاه تا ایستگاه بعدی و روش جمعآوری همزمان بررسی شوند.
- بطری PET: نیازمند کنترل وضعیت و جریان انتقال
- بطری HDPE: نیازمند توجه به شکل و پایداری
- گالن: نیازمند سطح انتقال مناسب و گارد کافی
- قطعات بادی صنعتی: نیازمند طراحی سفارشی مسیر
- محصولات حساس: نیازمند انتقال کمضربه
بخش اول: شناخت خروجی ماشین و مسیر انتقال
۴. مسیر خروج قطعه از دستگاه تا نوار نقاله
طراحی مسیر انتقال از محل خروج قطعه آغاز میشود. در دستگاه تزریق، باید مشخص باشد قطعه با پران، گیره، ربات یا روش دیگری از قالب خارج میشود. محل سقوط یا قرارگیری قطعه روی تسمه باید طوری انتخاب شود که محصول از لبه کانوایر خارج نشود و در عین حال به قالب یا اجزای متحرک دستگاه نزدیک نباشد.
اگر قطعه مستقیماً روی تسمه سقوط کند، ارتفاع سقوط نیز اهمیت دارد. برای قطعات شکننده یا قطعاتی که سطح ظاهری آنها اهمیت دارد، کاهش ارتفاع و استفاده از مسیر هدایت میتواند احتمال آسیب را کمتر کند.
در برخی خطوط، کانوایر داخل یا نزدیک محدوده دستگاه نصب میشود و فضای موجود بسیار محدود است. در این حالت طراحی شاسی کمارتفاع و جمعوجور اهمیت پیدا میکند.
مسیر انتقال باید برای عملیات سرویس و نظافت نیز قابل دسترسی باشد. کانوایری که فقط هنگام طراحی اولیه مناسب به نظر برسد اما دسترسی به موتور، تسمه یا نقاط تنظیم آن دشوار باشد، در بلندمدت هزینه نگهداری بیشتری ایجاد میکند.
به همین دلیل، مسیر انتقال باید همزمان از منظر تولید، ایمنی، تعمیرات و دسترسی اپراتور بررسی شود.
- محل دقیق خروج قطعه
- ارتفاع سقوط
- فاصله از قالب
- عرض مسیر
- دسترسی برای سرویس
- محل تخلیه نهایی
۵. نقش شاسی و گارد جانبی در کانوایر
شاسی وظیفه تحمل وزن مجموعه و ایجاد یک مسیر پایدار برای تسمه را بر عهده دارد. در محیط صنعتی، کوچکترین عدم تراز در شاسی میتواند باعث حرکت نامنظم تسمه، انحراف محصول یا افزایش استهلاک شود.
جنس و ضخامت شاسی باید با طول کانوایر، وزن محصول و شرایط نصب هماهنگ باشد. در مدلهای سبک میتوان از پروفیلهای آلومینیومی استفاده کرد و برای کاربردهای سنگینتر سراغ ساختارهای فولادی رفت.
گارد جانبی برای بسیاری از محصولات پلاستیکی اهمیت زیادی دارد. قطعات کوچک ممکن است بر اثر لرزش یا سرعت زیاد از روی تسمه خارج شوند و بطریهای بلند نیز ممکن است در صورت نبود گارد کافی واژگون شوند.
البته گارد نباید آنقدر نزدیک باشد که قطعه بین تسمه و دیواره گیر کند. فاصله مناسب باید بر اساس ابعاد واقعی محصول تعیین شود و امکان تنظیم آن در صورت تغییر محصول یک مزیت مهم محسوب میشود.
در خطوطی که چند نوع محصول تولید میشود، قابلیت تنظیم عرض و ارتفاع میتواند هزینه تغییرات آینده را کاهش دهد.
- شاسی مستحکم و تراز
- گارد جانبی قابل تنظیم
- پایههای قابل تنظیم ارتفاع
- دسترسی مناسب به قطعات متحرک
- امکان نصب سنسور و تجهیزات جانبی
۶. انتخاب تسمه مناسب برای قطعات پلاستیکی
تسمه، سطح تماس مستقیم محصول با کانوایر است و انتخاب آن باید با توجه به وزن، شکل، دما، اصطکاک و حساسیت سطح محصول انجام شود.
برای قطعاتی که سطح ظاهری اهمیت دارد، تسمه باید تا حد امکان از ایجاد خط و خش جلوگیری کند. در برخی کاربردهای صنعتی، تسمه PVC به دلیل سطح مناسب و قابلیت استفاده برای قطعات حساس مورد استفاده قرار میگیرد.
برای محیطهایی که روغن، گرما یا الکتریسیته ساکن مطرح است، مشخصات تسمه باید متناسب با همان شرایط انتخاب شود. برخی سازندگان کانوایرهای ویژه تزریق و بادی، تسمههایی با ویژگیهایی مانند مقاومت در برابر حرارت، روغن و الکتریسیته ساکن ارائه میکنند.
نوع بافت و سطح تسمه نیز روی انتقال اثر دارد. برای مسیرهای شیبدار، اصطکاک مناسب اهمیت بیشتری دارد و در برخی کاربردها ممکن است به تسمه آجدار یا ساختار مناسب برای جلوگیری از لغزش نیاز باشد.
در نهایت، انتخاب تسمه نباید جدا از موتور و سرعت انجام شود؛ زیرا مشخصات تسمه، قطر پولی، کشش و شرایط بار همگی روی عملکرد نهایی اثر میگذارند.
- بررسی وزن محصول
- بررسی دمای محصول
- بررسی حساسیت سطح
- بررسی اصطکاک موردنیاز
- بررسی شرایط روغن و گردوغبار
۷. موتور، گیربکس و کنترل سرعت نوار نقاله
موتور و گیربکس وظیفه ایجاد حرکت کنترلشده در تسمه را دارند. توان موردنیاز فقط به وزن محصول وابسته نیست؛ طول مسیر، سرعت، زاویه شیب، اصطکاک و نحوه بارگذاری نیز باید در محاسبات لحاظ شوند.
برای بسیاری از خطوط، امکان تغییر سرعت یک مزیت مهم است. ظرفیت دستگاه ممکن است با تغییر قالب، تعداد کویته یا محصول تغییر کند و کانوایر باید بتواند با شرایط جدید هماهنگ شود.
استفاده از اینورتر میتواند امکان کنترل سرعت موتور را فراهم کند. در سیستمهای پیشرفتهتر، سرعت کانوایر میتواند با سیگنال PLC یا منطق کنترلی خط هماهنگ شود.
در یک کاربرد صنعتی برای انتقال قطعات تزریقی، سرعت تسمه بر اساس سیکل تولید و نیاز به تخلیه کامل آن پس از هر شات تعیین شده است. این موضوع نشان میدهد که سرعت کانوایر یک عدد مستقل نیست و باید با فرآیند تولید هماهنگ شود.
اگر هدف انتقال قطعات به ربات باشد، سرعت و فاصله بین قطعات اهمیت بیشتری پیدا میکند. ربات باید بتواند محصول را در موقعیت مناسب شناسایی و برداشته و در زمان مناسب به چرخه بعدی برگردد.
- انتخاب موتور بر اساس بار واقعی
- انتخاب گیربکس مناسب
- قابلیت تنظیم سرعت
- هماهنگی با سیکل دستگاه
- امکان کنترل از PLC
- بررسی استارت و توقفهای متوالی
بخش دوم: انواع نوار نقاله و کاربردهای تخصصی
۸. کانوایر تسمهای مستقیم
کانوایر مستقیم یکی از سادهترین و پرکاربردترین گزینهها برای انتقال قطعات خروجی دستگاه تزریق است. این مدل زمانی مناسب است که محل خروج محصول و محل جمعآوری تقریباً در یک ارتفاع قرار داشته باشند.
مزیت اصلی این ساختار، سادگی، تعمیرپذیری و قابلیت سفارشیسازی طول و عرض است. میتوان آن را با شاسی ثابت یا متحرک طراحی کرد و در صورت نیاز گارد جانبی یا سنسور به آن افزود.
در کاربردهایی که محصول از ربات روی تسمه قرار میگیرد، سطح انتقال باید طوری انتخاب شود که قطعه هنگام قرارگیری جابهجا نشود.
برای قطعات بزرگ خودرو یا قطعاتی که سطح ظاهری حساس دارند، مدلهای دو تسمه نیز قابل استفاده هستند. برخی سازندگان، کانوایرهای Twin Belt را برای قطعات بزرگ تزریقی که توسط ربات خارج میشوند معرفی کردهاند.
بنابراین حتی در خانواده کانوایرهای مستقیم نیز طراحی باید متناسب با هندسه محصول انجام شود.
- مناسب انتقال افقی
- ساختار ساده
- قابلیت سفارشیسازی
- قابل اتصال به ربات
- مناسب قطعات مختلف پلاستیکی
۹. کانوایر شیبدار و Z شکل
وقتی فضای افقی کافی وجود ندارد یا محصول باید به ارتفاع بالاتری منتقل شود، کانوایر شیبدار گزینه مناسبی است.
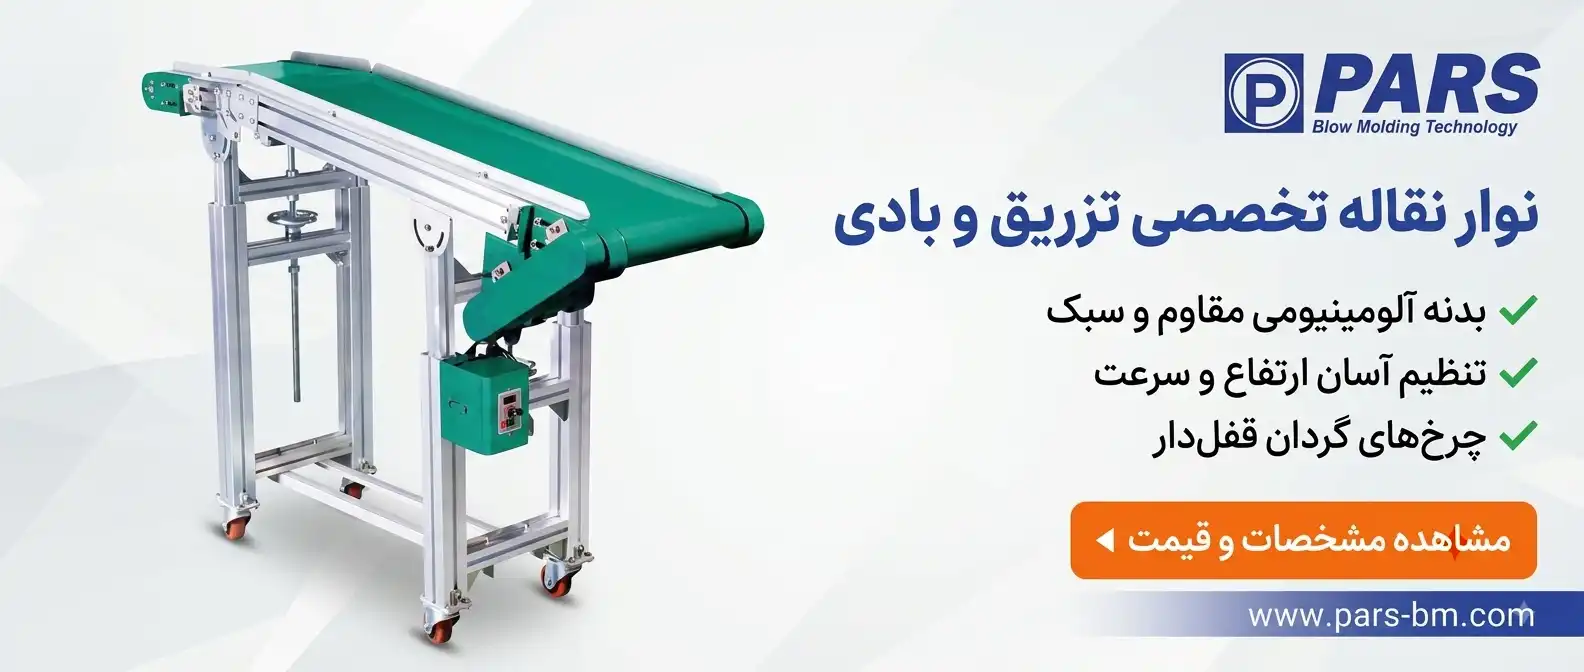
در دستگاه تزریق، این ساختار میتواند قطعه را از محدوده پایین ماشین به سمت سبد یا مخزن بالاتر هدایت کند. در خطوط محدود از نظر فضا، حتی طراحیهای Z شکل برای استفاده بهتر از فضای اطراف ماشین قابل اجرا هستند.
زاویه شیب باید با نوع تسمه و محصول هماهنگ باشد. هرچه زاویه بیشتر شود، احتمال لغزش محصول نیز بیشتر میشود و باید راهکار مناسب برای کنترل آن در نظر گرفته شود.
در کاربردهای تخصصی، واحدهای جداسازی نیز میتوانند روی مسیر شیبدار قرار بگیرند. نمونههای صنعتی از کانوایرهای شیبدار برای انتقال قطعات تزریقی و جداسازی قطعات سالم از راهگاه استفاده کردهاند.
در نتیجه، کانوایر شیبدار فقط یک مسیر انتقال ارتفاعی نیست؛ بلکه میتواند بخشی از سیستم مدیریت و تفکیک محصول نیز باشد.
- مناسب خطوط کمعرض
- مناسب انتقال به ارتفاع بالاتر
- قابل ترکیب با شوت
- قابل استفاده با جداکننده
- نیازمند انتخاب صحیح تسمه
۱۰. کانوایر چندمسیره برای تفکیک محصولات
در قالبهایی که چند محصول متفاوت را همزمان تولید میکنند، انتقال همه قطعات روی یک مسیر ممکن است مدیریت محصول را دشوار کند. کانوایر چندمسیره میتواند خروجی را به مسیرهای مجزا تقسیم کند.
برای مثال، اگر دو قطعه راست و چپ همزمان تولید شوند، میتوان هرکدام را در مسیر مشخصی قرار داد تا بعداً در مخزن جداگانه جمعآوری شوند.
چنین ساختاری در کاربردهای صنعتی واقعی نیز استفاده شده است؛ برای نمونه، راهکارهای کانوایر با Lane Separation برای انتقال جداگانه قطعات راست و چپ قالب طراحی شدهاند.
امکان اضافهکردن شوت خروجی، مخزن مجزا و سیستم برگشتپذیر نیز باعث میشود یک کانوایر چندمسیره بتواند همزمان وظیفه انتقال و مدیریت محصول را انجام دهد.
این روش زمانی ارزش بیشتری پیدا میکند که حجم تولید بالا باشد و جداسازی دستی قطعات به زمان و نیروی انسانی زیادی نیاز داشته باشد.
- تفکیک قطعات راست و چپ
- تفکیک محصول و راهگاه
- تفکیک قطعات سالم و مردود
- انتقال چند محصول به مخازن جداگانه
- قابل اتصال به سیستم کنترل
بخش دوم: جداسازی، اتوماسیون و کنترل جریان محصول
۱۱. جداسازی راهگاه و قطعه در دستگاه تزریق
یکی از چالشهای مهم در تزریق پلاستیک، زمانی ایجاد میشود که محصول و راهگاه یا اسپرو همراه با یکدیگر از قالب خارج شوند. اگر این دو در یک مخزن جمع شوند، جداسازی بعدی به عملیات دستی یا تجهیزات اضافی نیاز خواهد داشت.
کانوایر میتواند بخشی از راهکار جداسازی باشد. با تغییر مسیر، استفاده از شوت، واحد جداکننده یا طراحی چندمسیره میتوان قطعات را به مسیرهای مختلف هدایت کرد.
در یک نمونه صنعتی، کانوایر شیبدار به واحد جداسازی مارپیچی مجهز شده تا راهگاه و قطعات سالم را به دو مخزن متفاوت هدایت کند.
انتخاب روش جداسازی باید بر اساس اختلاف اندازه، شکل، وزن و رفتار قطعه انجام شود. اگر اختلاف مشخصی میان محصول و راهگاه وجود نداشته باشد، ممکن است به سیستم سنسوری یا رباتیک نیاز باشد.
هدف اصلی این است که عملیات جداسازی هرچه نزدیکتر به محل تولید انجام شود تا محصول سالم بدون اختلاط با ضایعات وارد مراحل بعدی شود.
- شوت تفکیک
- مسیر چندگانه
- جداکننده مکانیکی
- سیستم برگشتپذیر
- سنسور تشخیص
- ربات برای تفکیک دقیقتر
۱۲. اتصال نوار نقاله به ربات و سیستم بینایی
ترکیب کانوایر و ربات یکی از مسیرهای مهم برای افزایش اتوماسیون در خطوط تزریق پلاستیک است. در این معماری، کانوایر محصول را در مسیر مشخص حرکت میدهد و ربات وظیفه برداشتن، مرتبسازی، بستهبندی یا انتقال آن به مرحله بعد را انجام میدهد.
در کاربردهای واقعی، حتی زمانی که قطعات روی تسمه در وضعیت نامنظم قرار گرفتهاند، میتوان از دوربین و سیستم بینایی برای شناسایی موقعیت قطعه استفاده کرد.
در این حالت، سرعت کانوایر باید با زمان پردازش سیستم بینایی و زمان حرکت ربات هماهنگ باشد. اگر تسمه بیش از حد سریع باشد، ربات فرصت کافی برای برداشت محصول نخواهد داشت.
اگر هدف مرتبسازی قطعات باشد، فاصله بین محصولات نیز اهمیت دارد. طراحی مسیر میتواند با ایجاد فاصله مناسب، امکان برداشت مطمئنتر توسط ربات را فراهم کند.
بنابراین در یک خط اتوماتیک، کانوایر باید از ابتدا با نیازهای رباتیک هماهنگ طراحی شود و فضای لازم برای دوربین، گیره، مسیر حرکت ربات و محل تخلیه نیز در نظر گرفته شود.
ترکیب صحیح کانوایر، سنسور، دوربین و ربات میتواند فرآیند انتقال را از یک عملیات ساده مکانیکی به یک فرآیند قابلکنترل و دادهمحور تبدیل کند.
- برداشت خودکار قطعه
- تشخیص موقعیت محصول
- مرتبسازی
- انتقال به بستهبندی
- جداکردن قطعات مردود
۱۳. سنسور و PLC در سیستم نوار نقاله
سنسور میتواند حضور قطعه، تعداد محصولات، موقعیت محصول یا رسیدن محصول به نقطه مشخص را تشخیص دهد. این اطلاعات در سیستم کنترل استفاده میشود تا موتور کانوایر یا تجهیزات بعدی بر اساس وضعیت واقعی خط عمل کنند.
برای مثال، اگر مخزن جمعآوری پر شود، PLC میتواند دستور توقف موقت کانوایر را صادر کند. در حالت دیگر، سنسور حضور محصول میتواند فرمان شروع یا توقف ربات را صادر کند.
در خطوطی که قطعات سالم و مردود از یک مسیر عبور میکنند، سیستم کنترل میتواند بر اساس اطلاعات کنترل کیفیت، مسیر مناسب را انتخاب کند.
همچنین در سیستمهای پیشرفته، یک کنترلر میتواند چند تجهیز را مدیریت کند. برخی راهکارهای صنعتی انتقال پلاستیک نیز امکان کنترل مجموعه کانوایرها و تجهیزات توزیع را از یک سیستم واحد در نظر میگیرند.
این رویکرد باعث میشود رفتار کانوایر به شرایط واقعی تولید وابسته باشد و صرفاً بهصورت دائم و بدون بازخورد کار نکند.
- سنسور نوری
- سنسور حضور محصول
- انکودر سرعت
- PLC
- اینورتر
- سیستم کنترل کیفیت
بخش سوم: طراحی مهندسی و انتخاب نوار نقاله مناسب
۱۴. برای انتخاب نوار نقاله دستگاه تزریق چه اطلاعاتی لازم است؟
برای طراحی یک کانوایر مناسب، ابتدا باید محصول شناخته شود. وزن هر قطعه، ابعاد، شکل، دمای خروج، حساسیت سطح، تعداد قطعات در هر سیکل و نحوه قرارگیری روی تسمه از مهمترین اطلاعات اولیه هستند.
سپس باید ظرفیت تولید مشخص شود. تعداد شات در دقیقه، تعداد کویته و تعداد قطعات خروجی در هر سیکل به طراح کمک میکند سرعت و ظرفیت انتقال موردنیاز را تعیین کند.
طول مسیر نیز اهمیت دارد. یک کانوایر کوتاه که فقط محصول را از زیر دستگاه به سبد منتقل میکند، با کانوایری که محصول را چند متر تا دستگاه بستهبندی میبرد، نیازهای متفاوتی دارد.
اختلاف ارتفاع، زاویه مسیر، محل تخلیه و فضای موجود در اطراف ماشین نیز باید مشخص شود. در پروژههای واقعی، محدودیت فضا یکی از عوامل مهم در انتخاب طراحی مستقیم، شیبدار یا Z شکل است.
در نهایت، باید مشخص شود آیا کانوایر فقط انتقالدهنده است یا باید وظایفی مانند جداسازی، شمارش، بافرینگ و اتصال به ربات را نیز انجام دهد.
- ابعاد و وزن محصول
- تعداد محصول در هر سیکل
- زمان سیکل
- طول مسیر
- ارتفاع مسیر
- نوع محصول
- نوع جمعآوری
- نیاز به اتوماسیون
۱۵. انتخاب کانوایر برای دستگاه بادی و بطری پلاستیکی
در خطوط بادی، قبل از انتخاب کانوایر باید مشخص شود محصول قرار است ایستاده، خوابیده یا از قسمت گردن حمل شود. این موضوع مستقیماً روی طراحی سیستم انتقال اثر میگذارد.
برای بطریهای PET، سیستم انتقال هوایی میتواند یکی از گزینهها باشد، زیرا بطری از ناحیه گردن هدایت میشود و جریان هوا آن را در مسیر حرکت میدهد. چنین سیستمهایی در خطوط انتقال بطری میان دستگاه بادکن و ماشینهای پاییندستی کاربرد دارند.
برای بطریها و ظروفی که باید روی سطح قرار بگیرند، کانوایر تسمهای یا زنجیری میتواند گزینه مناسبتری باشد. در این شرایط، فاصله بین بطریها، گارد جانبی و پایداری آنها اهمیت دارد.
اگر خط تولید سرعت بالایی دارد، کانوایر باید از نظر ظرفیت انتقال توانایی هماهنگی با خروجی ماشین بادی را داشته باشد. سرعت پایینتر از ظرفیت تولید باعث تجمع محصول و سرعت بالاتر نامتناسب میتواند باعث ایجاد فاصله یا بیثباتی محصول شود.
در خطوط کامل بطری، هدف فقط انتقال نیست؛ جریان باید تا مرحله پرکنی، درببندی، لیبلزنی و بستهبندی پایدار باقی بماند. بنابراین انتخاب کانوایر باید بخشی از طراحی کل خط باشد.
- بررسی نوع بطری
- بررسی قطر و ارتفاع
- بررسی وضعیت قرارگیری
- بررسی سرعت خط
- بررسی روش انتقال به ماشین بعدی
بخش سوم: ظرفیت، ابعاد و عملکرد واقعی کانوایر
۱۶. عرض و طول مناسب نوار نقاله
عرض کانوایر باید به اندازهای باشد که محصول در شرایط عادی تولید بهراحتی روی آن قرار گیرد و فضای کافی برای کنترل مسیر وجود داشته باشد. انتخاب بیش از حد عریض میتواند هزینه و فضای اشغالشده را افزایش دهد و انتخاب بیش از حد باریک احتمال خروج محصول از مسیر را بالا میبرد.
طول نیز باید بر اساس فاصله واقعی بین نقطه تخلیه و مقصد تعیین شود. در برخی پروژهها، کانوایر بسیار کوتاه باعث میشود محصول هنوز در محدوده دستگاه جمع شود؛ در حالی که کانوایر بیش از حد بلند ممکن است فضای غیرضروری اشغال کند.
اگر کانوایر به ربات متصل باشد، طول و موقعیت آن باید با محدوده دسترسی ربات هماهنگ شود. محل قرارگیری دوربین نیز باید طوری انتخاب شود که میدان دید کافی داشته باشد.
در خطوطی که محصول در چند مسیر توزیع میشود، عرض کلی باید فضای کافی برای جداکنندهها و شوتها ایجاد کند.
بنابراین ابعاد کانوایر باید حاصل یک طراحی فرآیندی باشد، نه صرفاً یک اندازه استاندارد ثابت.
- عرض متناسب با محصول
- طول متناسب با مسیر
- فضای کافی برای گارد
- فضای لازم برای سنسورها
- هماهنگی با ربات
۱۷. ظرفیت انتقال و هماهنگی با سیکل ماشین
ظرفیت کانوایر باید حداقل پاسخگوی ظرفیت تولید ماشین باشد. اگر دستگاه در هر دقیقه تعداد مشخصی قطعه تولید کند، سیستم انتقال باید بتواند همین مقدار را بدون ایجاد صف طولانی یا توقف دریافت کند.
در قالب چندکوئیته، تعداد قطعات در هر سیکل اهمیت ویژهای دارد. فرض کنید یک دستگاه در هر سیکل چند قطعه تولید میکند؛ در این حالت، اگر فاصله بین خروجیها کم باشد، کانوایر باید امکان انتقال گروهی یا ایجاد فاصله مناسب را داشته باشد.
طراحی سرعت بر اساس زمان سیکل میتواند به تخلیه منظم محصول کمک کند. در یک نمونه صنعتی، سرعت تسمه به گونهای تعیین شده که بعد از هر شات، مسیر تسمه کاملاً خالی شود.
در خطوط دارای بافر، ظرفیت ذخیرهسازی نیز باید محاسبه شود. بافر به خط کمک میکند تا در صورت توقف کوتاهمدت ماشین بعدی، تولید ماشین اصلی بلافاصله متوقف نشود.
این موضوع در خطوط اتوماتیک اهمیت زیادی دارد، زیرا هر توقف زنجیرهای میتواند روی بهرهوری کل خط اثر بگذارد.
- محاسبه تعداد قطعات در دقیقه
- بررسی زمان سیکل
- بررسی تعداد کویته
- محاسبه ظرفیت بافر
- هماهنگی با ماشین بعدی
۱۸. بافرینگ قطعات؛ چرا فقط انتقال کافی نیست؟
در یک خط تولید واقعی، همه ماشینها همیشه با سرعت کاملاً یکسان کار نمیکنند. ممکن است دستگاه تزریق فعال باشد اما ماشین بستهبندی برای چند ثانیه متوقف شود. اگر هیچ ظرفیت ذخیرهای وجود نداشته باشد، این توقف میتواند مستقیماً به دستگاه تزریق منتقل شود.
بافرینگ یعنی ایجاد ظرفیت موقت برای نگهداری محصولات بین دو مرحله تولید. کانوایر میتواند با طول بیشتر، مخزن، چند مسیر یا سیستم توزیع به ایجاد این ظرفیت کمک کند.
در برخی راهکارهای صنعتی، قطعات سالم پس از انتقال به چند مخزن مختلف توزیع میشوند تا ظرفیت ذخیره موقت ایجاد شود. این ساختار به مدیریت جریان قطعات کمک میکند.
مقدار بافر باید بر اساس سرعت تولید، زمان توقف احتمالی و ظرفیت ماشین بعدی تعیین شود. بافر بیش از حد نیز میتواند باعث افزایش فضای اشغالشده و دشوار شدن کنترل موجودی شود.
هدف، ایجاد تعادل بین سرعت تولید و توان جذب مرحله بعد است.
- جلوگیری از توقف زنجیرهای
- افزایش انعطاف خط
- مدیریت توقفهای کوتاه
- توزیع محصول میان چند مسیر
- امکان ادامه تولید در شرایط خاص
بخش سوم: خطاهای رایج و نکات فنی مهم
۱۹. اشتباهات رایج در انتخاب نوار نقاله
یکی از اشتباهات رایج، انتخاب کانوایر صرفاً بر اساس قیمت اولیه است. ممکن است یک مدل ارزان در نگاه اول جذاب باشد، اما اگر موتور، تسمه، شاسی یا سیستم کنترل آن با شرایط تولید هماهنگ نباشد، هزینه توقف و تعمیرات در آینده بیشتر خواهد شد.
اشتباه دوم، نادیده گرفتن شکل واقعی محصول است. کانوایری که برای قطعات تخت مناسب است لزوماً برای بطری بلند یا گالن مناسب نیست.
اشتباه دیگر، تعیین سرعت ثابت بدون بررسی سیکل ماشین است. سرعت انتقال باید بخشی از منطق فرآیند باشد.
همچنین حذف گارد جانبی برای کاهش هزینه ممکن است در محصولاتی که احتمال لغزش یا واژگونی دارند مشکل ایجاد کند.
در نهایت، اگر از ابتدا امکان اتصال سنسور یا PLC پیشبینی نشود، توسعه اتوماسیون در آینده ممکن است هزینه بیشتری داشته باشد.
- انتخاب بر اساس قیمت به جای کاربرد
- بیتوجهی به وزن محصول
- عدم بررسی سیکل ماشین
- انتخاب تسمه نامناسب
- نبود فضای سرویس
- عدم پیشبینی اتوماسیون
۲۰. چگونه از آسیب دیدن قطعات روی کانوایر جلوگیری کنیم؟
آسیب محصول میتواند در اثر سقوط از ارتفاع، برخورد قطعات با یکدیگر، گیرکردن در گارد، سرعت زیاد یا طراحی نامناسب نقطه تخلیه اتفاق بیفتد.
اولین راهکار، کاهش ارتفاع سقوط است. اگر قطعه از ربات یا قالب مستقیماً روی تسمه میافتد، بهتر است مسیر انتقال تا حد امکان کنترل شود.
دومین راهکار، کنترل سرعت است. سرعت بالا همیشه به معنای راندمان بیشتر نیست. برای برخی قطعات، سرعت متعادل و انتقال پایدار نتیجه بهتری ایجاد میکند.
سومین موضوع، استفاده از گارد مناسب است. گارد باید از خروج قطعه جلوگیری کند اما نباید باعث فشار جانبی یا گیرکردن شود.
در نهایت، محل تخلیه نیز اهمیت دارد. استفاده از شوت مناسب میتواند انتقال محصول از تسمه به مخزن را کنترلشدهتر کند.
- کاهش ارتفاع سقوط
- تنظیم سرعت
- استفاده از گارد مناسب
- کنترل نقطه تخلیه
- استفاده از شوت
بخش چهارم: انتخاب، خرید، نگهداری و جمعبندی
راهنمای سریع انتخاب نوار نقاله
اگر هدف شما فقط انتقال محصول از دستگاه به مخزن است، کانوایر ساده میتواند کافی باشد؛ اما اگر نیاز به جداسازی، شمارش، بافرینگ، کنترل کیفیت یا ربات دارید، باید کانوایر از ابتدا متناسب با معماری اتوماسیون طراحی شود.
۲۱. هنگام خرید نوار نقاله دستگاه تزریق به چه مواردی توجه کنیم؟
خرید کانوایر باید با شناخت دقیق فرآیند تولید آغاز شود. ابتدا باید نوع محصول، ظرفیت تولید و روش خروج قطعه مشخص شود.
سپس ابعاد کانوایر، عرض تسمه، طول مسیر، ارتفاع و نوع شاسی تعیین میشود. اگر محصول در آینده تغییر خواهد کرد، بهتر است قابلیت تنظیم عرض یا ارتفاع نیز در طراحی لحاظ شود.
سیستم محرک نیز باید متناسب با بار انتخاب شود. موتور کوچک ممکن است در بار واقعی دچار فشار شود و موتور بیش از حد بزرگ نیز لزوماً به معنای طراحی بهتر نیست.
در صورت نیاز به اتوماسیون، باید از ابتدا درباره سنسورها، اینورتر، PLC، ربات و نحوه ارتباط تجهیزات تصمیمگیری شود.
در نهایت، کیفیت ساخت، دسترسی به قطعات مصرفی و امکان خدمات پس از فروش نیز باید در تصمیم نهایی لحاظ شود.
- نوع و وزن محصول
- ظرفیت تولید
- ابعاد کانوایر
- نوع تسمه
- توان موتور
- قابلیت تنظیم سرعت
- امکان اتصال به PLC
- امکان توسعه در آینده
۲۲. قیمت نوار نقاله دستگاه بادی و تزریق پلاستیک چگونه تعیین میشود؟
قیمت نوار نقاله یک عدد ثابت نیست و بر اساس مشخصات فنی پروژه تعیین میشود. طول و عرض کانوایر، جنس شاسی، نوع تسمه، موتور و گیربکس، سیستم کنترل، سنسورها و تجهیزات جداسازی روی قیمت نهایی اثر دارند.
یک کانوایر ساده برای انتقال قطعه به سبد با یک سیستم چندمسیره مجهز به سنسور و شوتهای متعدد از نظر طراحی و هزینه قابل مقایسه نیست.
نوع محصول نیز روی هزینه اثر میگذارد. انتقال قطعات حساس ممکن است نیازمند تسمه خاص یا ساختار محافظ باشد. انتقال بطری نیز ممکن است نیازمند گارد، ریل یا سیستم انتقال متفاوت باشد.
در پروژههای اتوماتیک، هزینه سیستم کنترل و ارتباط با ربات نیز باید در نظر گرفته شود. بنابراین بهتر است به جای درخواست قیمت یک «نوار نقاله عمومی»، مشخصات محصول و فرآیند در اختیار سازنده قرار گیرد.
این روش باعث میشود قیمت اعلامشده به نیاز واقعی نزدیکتر باشد و از خرید تجهیزی با ظرفیت نامناسب جلوگیری شود.
- طول و عرض
- نوع تسمه
- موتور و گیربکس
- شاسی و پایه
- کنترل سرعت
- سنسور و PLC
- سیستم جداسازی
- تجهیزات رباتیک
۲۳. نگهداری نوار نقاله دستگاه تزریق و بادی
نگهداری منظم میتواند از بسیاری از توقفهای ناگهانی جلوگیری کند. تسمه باید از نظر انحراف، کشش، پارگی و آلودگی بررسی شود.
رولیکها و پولیها نیز باید بهصورت دورهای بررسی شوند. صدای غیرعادی، افزایش لرزش یا حرکت نامنظم تسمه میتواند نشانه وجود مشکل در یکی از اجزای مکانیکی باشد.
موتور و گیربکس نیز باید در شرایط کاری بررسی شوند. افزایش غیرعادی دما، صدای غیرطبیعی یا کاهش قدرت حرکت باید جدی گرفته شود.
سنسورها و اتصالات برق نیز در سیستمهای اتوماتیک اهمیت دارند. آلودگی سطح سنسور یا شل شدن اتصال میتواند باعث توقف یا عملکرد اشتباه خط شود.
برنامه سرویس باید متناسب با ساعات کار، محیط تولید و شدت استفاده تنظیم شود و نباید فقط بعد از خرابی انجام شود.
- بررسی تسمه
- کنترل کشش
- بازرسی رولیکها
- بررسی موتور و گیربکس
- تمیزکاری سنسورها
- بررسی اتصالات
- بازرسی گاردها و شاسی
۲۴. چه زمانی کانوایر سفارشی بهتر از مدل استاندارد است؟
اگر ابعاد محصول، مسیر انتقال یا شرایط نصب غیرمعمول باشد، طراحی سفارشی معمولاً نتیجه بهتری ایجاد میکند. این موضوع بهخصوص در دستگاههای تزریق و بادی که خروجی هر ماشین متفاوت است اهمیت دارد.
برای مثال، اگر فضای کنار دستگاه محدود باشد، ممکن است کانوایر Z شکل یا شیبدار بهتر از مدل مستقیم باشد.
اگر قطعات مختلف همزمان تولید شوند، طراحی چندمسیره یا دارای واحد تفکیک میتواند نیاز خط را بهتر پوشش دهد.
اگر ربات در فرآیند حضور داشته باشد، محل ورود محصول به کانوایر و موقعیت برداشت ربات باید دقیق طراحی شود.
در چنین پروژههایی، ساخت کانوایر بر اساس نقشه و مشخصات ماشین اصلی، نتیجه دقیقتری نسبت به انتخاب یک مدل عمومی خواهد داشت.
- فضای نصب محدود
- محصول خاص
- نیاز به جداسازی
- نیاز به ربات
- ظرفیت تولید بالا
- مسیر انتقال غیرمعمول
۲۵. نوار نقاله مناسب دستگاه شما باید چه مشخصاتی داشته باشد؟
یک نوار نقاله مناسب باید بتواند محصول را با سرعت پایدار، بدون آسیب و با کمترین نیاز به دخالت اپراتور منتقل کند. این تعریف ساده، در عمل مجموعهای از پارامترهای مهندسی را در بر میگیرد.
کانوایر باید از نظر ابعاد با فضای نصب هماهنگ باشد و در صورت امکان قابلیت تنظیم داشته باشد. سیستم محرک باید ظرفیت کافی داشته باشد و تسمه نیز متناسب با محصول انتخاب شود.
اگر هدف اتوماسیون باشد، امکان اتصال سنسور، PLC و ربات باید از ابتدا در نظر گرفته شود.
اگر محصول حساس باشد، مسیر انتقال باید کمضربه طراحی شود. اگر محصول بادی باشد، پایداری آن باید در مسیر تضمین شود.
در نهایت، یک کانوایر خوب باید نه فقط در روز اول، بلکه در شرایط واقعی تولید و در ساعات طولانی کاری نیز عملکرد پایدار داشته باشد.
- ساختار مستحکم
- تسمه مناسب محصول
- موتور متناسب با بار
- سرعت قابل تنظیم
- گارد مناسب
- قابلیت توسعه اتوماسیون
برای انتخاب کانوایر مناسب خط تولیدتان مشاوره بگیرید
اگر برای دستگاه تزریق یا بادی خود به نوار نقاله، سیستم انتقال قطعات، تجهیزات جداسازی یا راهکار اتوماسیون نیاز دارید، مشخصات محصول و دستگاه را بررسی کنید تا کانوایر متناسب با ظرفیت، فضای نصب و فرآیند شما انتخاب شود.
سوالات متداول درباره نوار نقاله دستگاه بادی و تزریق پلاستیک
آیا هر نوار نقالهای برای دستگاه تزریق پلاستیک مناسب است؟
خیر. نوع محصول، وزن، ابعاد، ظرفیت تولید، نحوه خروج از قالب و مسیر انتقال باید بررسی شود. برای برخی قطعات کانوایر مستقیم کافی است و برای برخی کاربردها به کانوایر شیبدار، چندمسیره یا مجهز به جداکننده نیاز است.
آیا میتوان سرعت نوار نقاله را تنظیم کرد؟
بله. در بسیاری از طراحیها میتوان با انتخاب موتور و سیستم کنترل مناسب، سرعت انتقال را تنظیم کرد. تنظیم سرعت باید بر اساس سیکل دستگاه و رفتار محصول انجام شود.
آیا نوار نقاله میتواند راهگاه و محصول را جدا کند؟
بله، اما این قابلیت نیازمند طراحی مناسب مسیر و استفاده از تجهیزات جداسازی است. بسته به شکل و اختلاف ابعاد محصول و راهگاه میتوان از شوت، جداکننده مکانیکی، مسیر چندگانه یا سیستم اتوماتیک استفاده کرد.
برای دستگاه بادی و تولید بطری چه نوع کانوایری مناسب است؟
پاسخ به نوع بطری، ظرفیت خط و نحوه انتقال بستگی دارد. برای برخی خطوط از کانوایر تسمهای یا زنجیری و برای برخی خطوط بطری PET از سیستم انتقال هوایی استفاده میشود.
آیا امکان اتصال کانوایر به ربات وجود دارد؟
بله. کانوایر میتواند بخشی از سلول رباتیک باشد و با سنسور، سیستم بینایی و PLC هماهنگ شود. در این حالت سرعت و فاصله قطعات باید با زمان سیکل ربات هماهنگ باشد.
قیمت نوار نقاله دستگاه تزریق چقدر است؟
قیمت به مشخصات پروژه وابسته است و بدون اطلاعاتی مانند ابعاد، ظرفیت، نوع تسمه، موتور، طول مسیر و تجهیزات جانبی نمیتوان قیمت دقیق و قابل اتکایی تعیین کرد.
آیا کانوایر باید همراه دستگاه تزریق خریداری شود؟
الزاماً نه؛ اما هماهنگکردن کانوایر با دستگاه اصلی در مرحله طراحی میتواند از مشکلات نصب، فضای نامناسب و عدم هماهنگی سرعت جلوگیری کند.
مهمترین عامل در انتخاب نوار نقاله چیست؟
مهمترین عامل، تناسب کانوایر با فرآیند واقعی تولید است. وزن و شکل محصول، ظرفیت دستگاه، زمان سیکل، مسیر انتقال و نیازهای اتوماسیون باید همزمان در نظر گرفته شوند.
نوار نقاله دستگاه بادی و تزریق پلاستیک زمانی بیشترین ارزش را ایجاد میکند که بهعنوان بخشی از فرآیند تولید طراحی شود. انتقال محصول، کنترل سرعت، جلوگیری از آسیب، جداسازی قطعات، ایجاد بافر و اتصال به ربات و سیستم کنترل، همگی میتوانند در یک راهکار انتقال مهندسیشده در نظر گرفته شوند.
برای طراحی یا انتخاب نوار نقاله خط تولید خودتان اقدام کنید
برای انتخاب دقیق، مشخصات دستگاه، نوع محصول، ظرفیت تولید، ابعاد قطعه و مسیر موردنظر را در اختیار کارشناسان قرار دهید تا راهکار مناسب برای انتقال، جمعآوری یا اتوماسیون محصول بررسی شود.